装船机输送系统承担散料从受料端至装船卸料端的连续转运。长期运行后,输送带、滚筒、托辊、张紧装置、导料槽和溜槽等部件出现异常,可能引发皮带跑偏、打滑、划伤撕裂、撒料、托辊或滚筒损坏以及堵料等问题。本文按"异常现象—可能原因—排查与处理原则"梳理装船机输送系统的常见故障;具体维护方法和参数应以设备说明书、项目技术文件及现场安全程序为准。安全提示:装船机输送系统检修涉及转动部件、张紧装置和高空作业。出现皮带跑偏加剧、异常打滑、疑似撕裂或堵料时,应停止相关作业并按现场安全程序处置。涉及输送带调整、托辊更换、滚筒检修、张紧装置操作或料斗清理时,应停机、断电、隔离能源并落实防意外启动措...
装船机输送系统承担散料从受料端至装船卸料端的连续转运。长期运行后,输送带、滚筒、托辊、张紧装置、导料槽和溜槽等部件出现异常,可能引发皮带跑偏、打滑、划伤撕裂、撒料、托辊或滚筒损坏以及堵料等问题。本文按"异常现象—可能原因—排查与处理原则"梳理装船机输送系统的常见故障;具体维护方法和参数应以设备说明书、项目技术文件及现场安全程序为准。
安全提示:装船机输送系统检修涉及转动部件、张紧装置和高空作业。出现皮带跑偏加剧、异常打滑、疑似撕裂或堵料时,应停止相关作业并按现场安全程序处置。涉及输送带调整、托辊更换、滚筒检修、张紧装置操作或料斗清理时,应停机、断电、隔离能源并落实防意外启动措施,由授权人员执行。
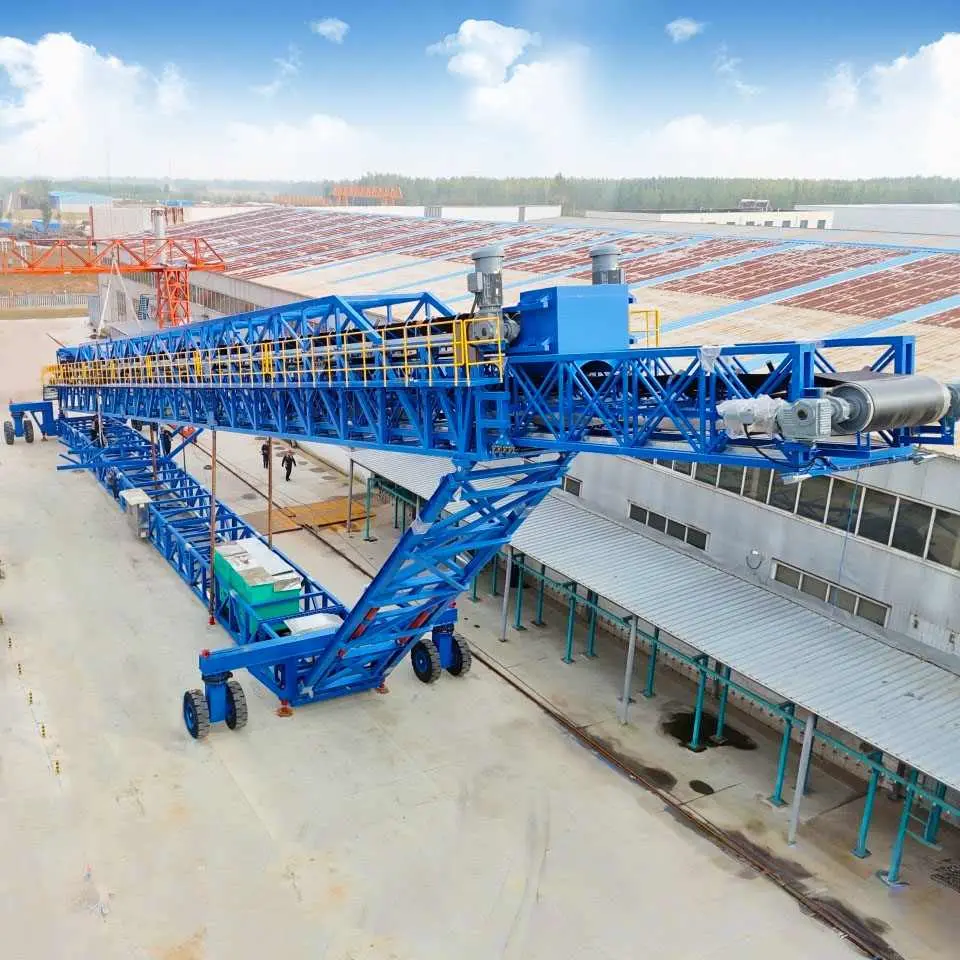
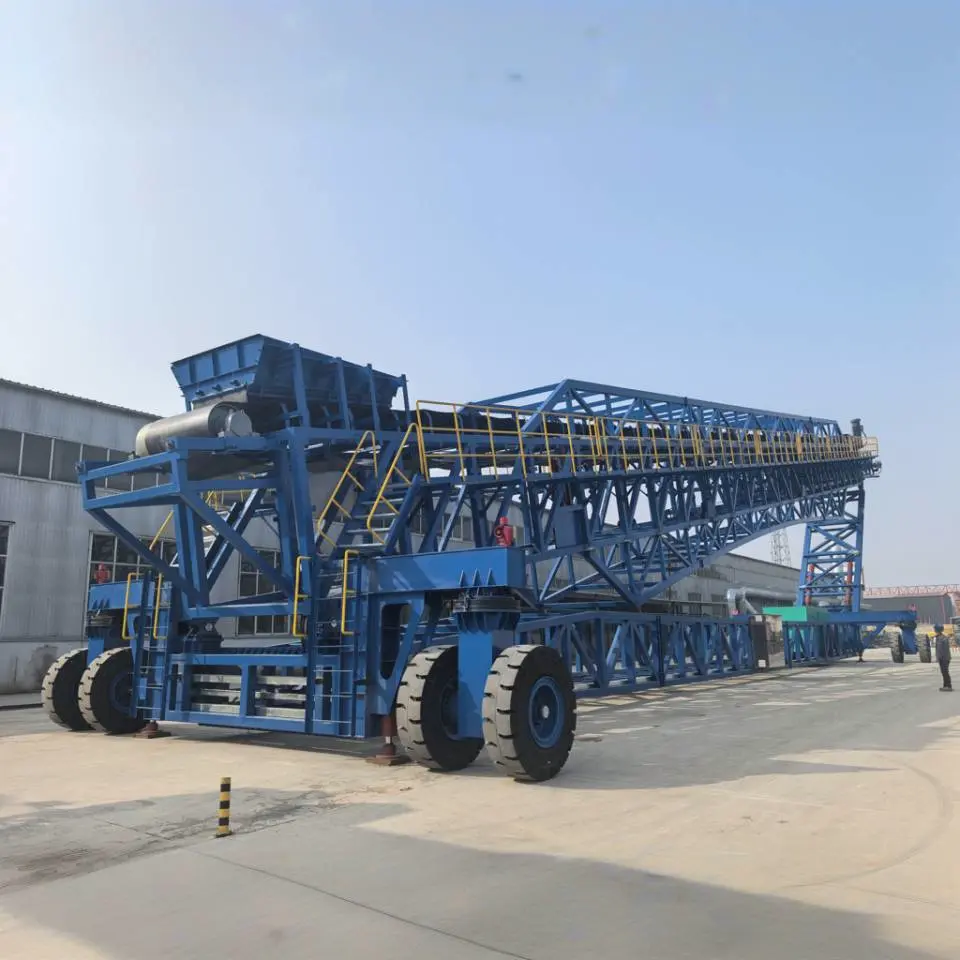
移动式装船机项目现场
故障一:皮带跑偏
现象
皮带运行中心偏离滚筒轴线,边缘磨损、撒料加剧,严重时可能导致皮带边缘损伤或撕裂。
常见原因
- 托辊或滚筒安装不平行、轴线歪斜
- 物料偏载,落料点不正,物料持续偏向一侧
- 输送带接头不正、带体弯曲变形或局部损伤,导致运行轨迹异常
- 滚筒表面粘料形成局部凸起,改变皮带走向
- 机架变形或基础沉降
排查与处理原则
- 识别跑偏特征:在安全距离和防护条件下观察跑偏出现的位置、方向和频率,区分是局部跑偏、固定位置跑偏还是全线持续跑偏,并记录异常发生时的载荷和受料情况。
- 检查上游结构与转动部件:由专业人员检查跑偏区域上游的托辊组、滚筒、机架和相关紧固件,确认是否存在安装偏斜、卡滞、积料、磨损、变形或基础异常。
- 检查受料居中性:确认物料是否居中进入输送带,导料槽、溜槽和挡料结构是否造成持续偏载。
- 检查输送带与张紧系统状态:检查输送带是否存在接头偏斜、局部变形、边缘损伤或异常磨损,并由专业人员确认张紧装置是否处于设备规定工作范围。不得通过单纯增加张紧力替代对跑偏根因的排查。
- 按根因实施处理:自动纠偏托辊组或调偏装置可作为辅助措施,但不应代替对偏载、安装误差、积料或带体异常等根因的处理。
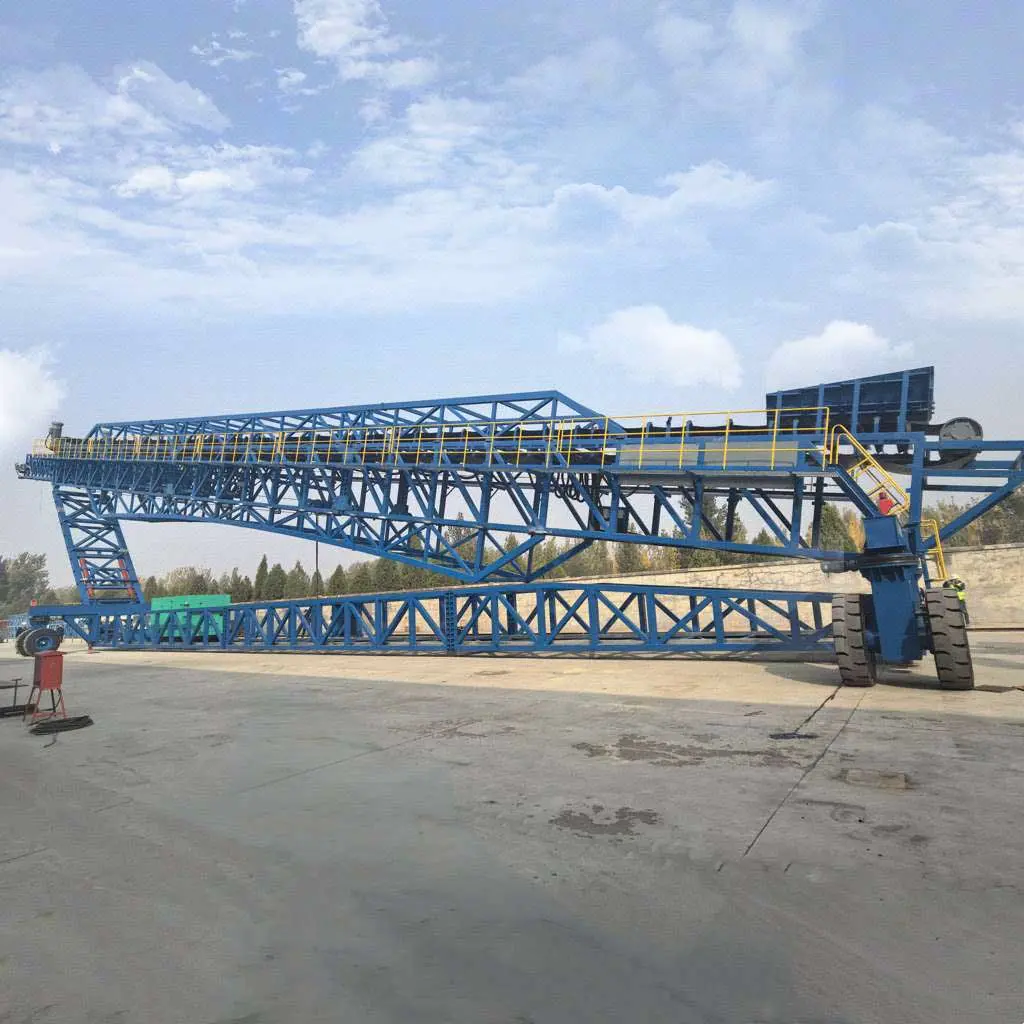
装船机驱动滚筒
故障二:皮带打滑
现象
驱动滚筒与皮带之间发生相对滑动,重载时尤为明显,导致输送量下降、滚筒表面磨损加速。
常见原因
- 皮带张紧力不足
- 驱动滚筒摩擦表面磨损、污染或包胶损坏,导致摩擦条件下降
- 潮湿或粉尘环境下皮带表面湿滑
- 超载运行,超出设备设计输送能力
排查与处理原则
- 检查张紧系统状态:由专业人员确认张紧装置行程、控制状态和张紧条件是否符合设备技术文件。张紧不足可能导致打滑,但过度张紧也可能增加输送带、轴承和驱动系统负荷。
- 检查滚筒摩擦表面:由专业人员检查驱动滚筒摩擦表面状态,确认是否存在磨损、污染或包胶损坏。
- 确认载荷状态:核对实际输送量是否在设备设计范围内,是否存在瞬时过载。
- 配置打滑监测:可在驱动滚筒处设置打滑监测装置,出现异常时报警并联动控制系统。
- 由专业人员处理:涉及张紧力调整、包胶更换或驱动参数修改时,应由授权维修人员按设备说明书执行。
故障三:皮带撕裂、划伤
现象
皮带表面出现纵向或横向划痕、裂口,严重时整条皮带撕裂,造成重大停产损失。
常见原因
- 来料中混入铁器、尖锐石块等异物
- 导料槽耐磨板脱落或磨损后形成锐角,刮伤皮带
- 料斗或落料管卡料,物料堆积后刮擦皮带边缘
- 皮带接头老化或硫化质量不佳,接头处开裂
排查与处理原则
- 检查异物来源:确认上游来料中是否可能混入金属件或尖锐物料,评估是否需要设置除铁或金属探测装置。
- 检查导料槽状态:由专业人员检查导料槽耐磨板磨损和固定状态,确认无锐边、无脱落风险。
- 检查输送带损伤:停机、断电并落实防意外启动措施后,由授权人员检查输送带表面、带边、接头及受料区域。发现疑似贯穿性损伤、带芯或骨架层外露、裂口扩展或接头异常时,不应继续带载运行,应按设备维护程序评估修复或更换方案。
- 配置防撕裂保护:对于高风险工况,可评估设置纵向撕裂监测装置,与控制系统联动。
- 接头管理:按设备维护计划对硫化接头进行定期检查,发现异常由专业人员评估处理。
装船机皮带防撕裂装置
故障四:撒料、溢料严重
现象
物料从导料槽两侧、落料点或输送沿线溢出,造成环境污染、物料浪费,甚至卡滞托辊。
常见原因
- 导料槽橡胶密封条老化、破损或间隙过大
- 落料点不正,物料冲击皮带后溅射
- 物料进入输送带时的方向、速度或落料高度与输送带运行条件不匹配,导致冲击、反弹或偏载
- 料斗或溜槽结构不合理,物料飞出
排查与处理原则
- 检查密封状态:确认导料槽密封条与皮带的接触状态,是否存在老化、破损或间隙过大。
- 检查落料居中:确认物料是否居中落入皮带,溜槽导流结构是否合理。
- 检查受料条件:结合物料落料方向、落料高度、粒度、含水率和给料量,评估物料进入皮带时是否存在冲击、反弹、偏载或瞬时堆积。
- 检查缓冲支撑:确认落料区是否配置了合适的缓冲托辊组或缓冲床,减少物料冲击溅射。
- 由专业人员改造:涉及导料槽结构改造、溜槽优化或除尘配置时,应由设计人员结合物料特性评估。
故障五:托辊/滚筒损坏
现象
托辊不转、轴承卡滞、筒体磨损;滚筒表面磨损不均,运行中出现异响。
常见原因
- 托辊密封失效、轴承损坏或润滑状态异常,导致粉尘、水分或其他污染物进入并影响转动性能
- 滚筒表面长期受物料冲击磨损,港口盐雾环境加速腐蚀
- 托辊支架变形或安装倾斜,使托辊承受额外载荷
排查与处理原则
- 定期巡检:在安全距离外观察托辊转动状态,发现不转、异响或温升异常的托辊及时标记。
- 检查托辊状态:结合设备维护记录和产品结构,检查托辊密封部位、转动状态、异常温升、磨损及锈蚀情况。密封托辊的拆检或更换应由授权人员按维护规程执行。
- 检查滚筒表面:由专业人员检查滚筒摩擦表面或筒体磨损情况,评估是否需要维护或更换。
- 环境适应性评估:港口高盐雾环境中,评估托辊和滚筒的防腐配置是否满足使用条件。
- 按计划更换:损坏的托辊和滚筒应按设备维护规程由授权人员更换,避免带病运行导致连锁损伤。
故障六:堵料、积料
现象
料斗或落料管出口物料堆积,导致皮带卡滞或输送中断。
常见原因
- 物料含水率高、粘性大
- 落料管倾角不合理,物料流动不畅
- 输送能力与上游来料量不匹配,瞬时过载
- 料斗底部或溜槽内壁积料板结
排查与处理原则
- 检查物料特性:确认物料含水率、粘性和流动性是否与设备设计条件匹配。
- 检查落料管状态:由专业人员检查落料管倾角、内衬和积料情况。
- 配置料位监测:在料斗或溜槽内设置料位检测,及时预警减少上游给料。
- 按安全程序清理积料:清理料斗、溜槽或落料管积料前,应停止相关给料和输送设备,断开并隔离相关能源,确认物料无继续下落或坍塌风险后,由授权人员按现场程序实施。
- 由专业人员评估改造:涉及落料管改造或防堵装置配置时,应结合物料特性由设计人员评估。
装船机输送系统的可靠性取决于输送带、滚筒、托辊、张紧装置、受料结构及保护联锁等多个环节。出现跑偏、打滑、撕裂、撒料或堵料时,应优先识别根因并按设备维护程序处理,避免仅对异常表象反复调整。了解移动装船机产品详情及港口与码头散料处理解决方案,或联系中瑞重工获取与项目工况匹配的技术资料。
相关阅读


 更新时间:2026-08-19
 点击次数:
 当前位置: