

 更新时间:2026-09-16
 点击次数:
输送带跑偏是带式输送机运行中最常见的故障。轻微跑偏会导致输送带边缘磨损,严重跑偏会造成物料撒落、输送带撕裂甚至停机。很多用户遇到跑偏时第一反应是加装调心托辊,但如果根源问题没解决,调心托辊只是治标不治本。输送带跑偏怎么排查?哪些原因最常见?本文从落料点、托辊组、滚筒、张紧、接头和机架六个维度给出排查流程。
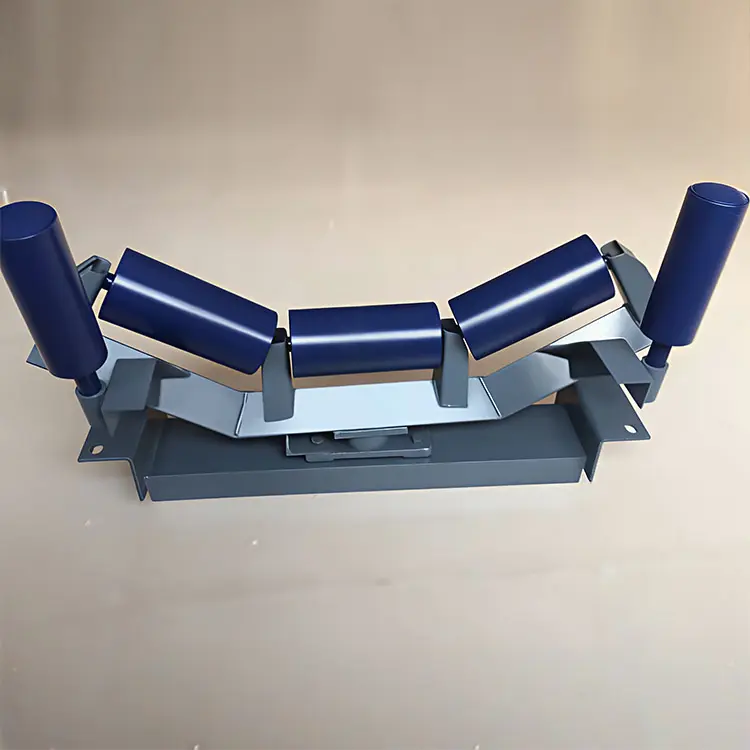
带式输送机输送带跑偏
在排查之前,先确认三个问题:
这些信息能快速缩小排查范围。例如:空载不跑偏、加载后跑偏,通常是落料点偏载;头部跑偏通常是滚筒对中问题;局部跑偏通常是托辊组问题。
落料点偏载是跑偏最常见的原因之一。物料落料时没有对准输送带中心线,导致输送带一侧受力过大,向另一侧偏移。
排查要点:
处理方法:调整导料槽位置、增加导料板、优化落料角度,使物料落在输送带中心。
托辊组是输送带的支撑和导向部件。如果托辊组与输送带运行方向不垂直,或托辊组两侧高度不一致,输送带会向一侧偏移。
排查要点:
处理方法:调整托辊组支架角度,使托辊轴线与输送带运行方向垂直。托辊组前移一侧可使输送带向该侧移动,反之则向另一侧移动。
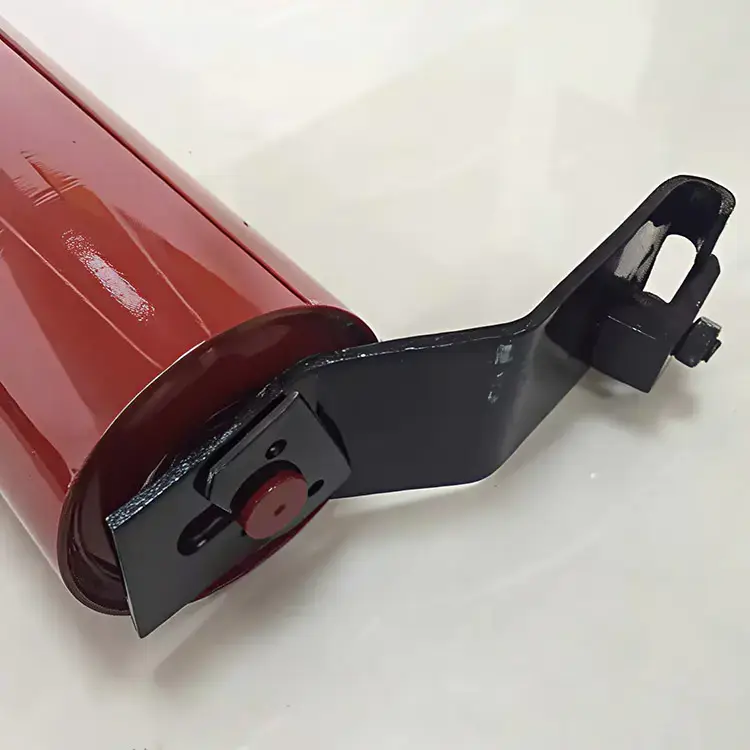
承载托辊组与回程托辊组
滚筒是输送带的驱动和改向部件。如果驱动滚筒或改向滚筒与输送机中心线不垂直,输送带在绕过滚筒时会向一侧偏移。
排查要点:
处理方法:调整滚筒轴承座位置,使滚筒轴线与输送机中心线垂直。如果滚筒表面有粘料,安装清扫器或定期清理。
张紧力不足或张紧装置两侧张力不均,会导致输送带在运行中松弛或偏移。
排查要点:
处理方法:调整张紧装置,使输送带张力均匀。如果是液压张紧系统,检查液压缸和控制系统是否正常。
输送带接头不正(接头处两边不平行)会导致输送带运行方向偏移,形成周期性跑偏。
排查要点:
处理方法:重新制作接头,确保接头两边平行且垂直于输送带中心线。如果是机械接头,检查卡扣是否安装正确。
输送机机架变形或基础沉降会导致整条输送线不直,引起全线跑偏。
排查要点:
处理方法:校正机架,修复基础。如果是长距离输送机,需要重新测量中心线并调整。
如果根源问题已解决,但仍有轻微跑偏,可以考虑加装纠偏装置:
| 纠偏方式 | 原理 | 适用工况 |
|---|---|---|
| 调心托辊组 | 被动纠偏,靠输送带跑偏时的侧向力带动托辊架转动 | 轻微跑偏、常规工况 |
| 液压纠偏装置 | 主动纠偏,传感器检测跑偏后驱动执行器调整托辊角度 | 严重跑偏、长距离曲线输送机 |
调心托辊组结构简单、成本低,但对严重跑偏效果有限。液压纠偏装置响应快、纠偏力大,适合复杂工况,但成本较高。长距离曲线输送机的转弯段建议采用主动纠偏装置,跑偏量可控制在±10mm以内。
输送带跑偏的排查核心是先找根源,再考虑纠偏装置。落料点偏载、托辊组角度偏差、滚筒对中偏差、张紧力不均、接头不正和机架变形是最常见的六个原因。排查时按"从物料到设备、从局部到整体"的顺序逐一检查,避免盲目加装调心托辊。了解液压纠偏托辊组工作原理和托辊组产品详情,可进一步完善纠偏方案。
 当前位置: