

 更新时间:2026-11-20
 点击次数:
输送机转运点反复堵料、撒料和扬尘,为什么更换密封条、加厚衬板之后仍然没有解决?原因可能不只在密封或耐磨材料,而在上游卸料轨迹、溜槽内部料流与下游受料条件没有匹配。物料偏向一侧、在转弯处减速积聚或以不合适的方向落到皮带上,都可能使多个问题同时出现。
转运点通常包括上游卸料端、落料溜槽、下游受料区,以及相关支撑、密封、检修和除尘设施。本文以设备之间的物料交接为主线,说明如何区分流动不畅、轨迹偏移、受料不稳和空气扰动,避免只处理看得见的漏料位置。
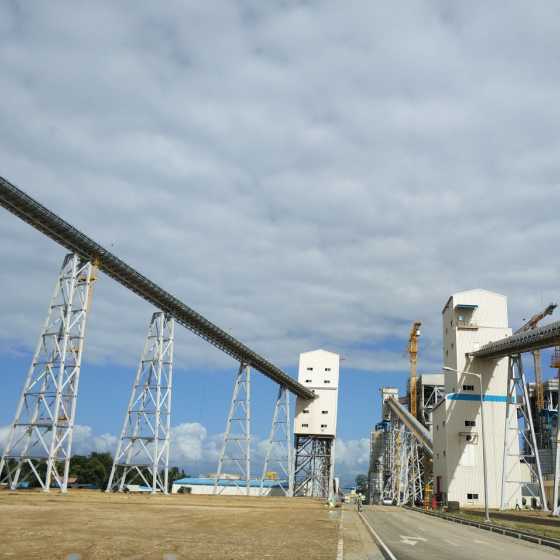
带式输送机产品示意,本文讨论设备交接处的转运与受料问题,图片不作为具体故障案例
为便于排查,本文将承接上游卸料、引导物料到达下游的通道称为落料溜槽;将下游皮带受料区两侧用于约束物料、配合密封的结构称为导料槽。不同项目命名可能不同,应以图纸和实际功能为准。
两者的故障可能相互影响。例如,溜槽内料流偏向一侧,会增加下游导料槽一侧的冲击和漏料;受料区积料又可能向上发展,最终表现为溜槽堵塞。因此,找到“哪里堵住了”只是第一步,还要确认堵塞是从哪里开始形成的。
| 检查区域 | 重点问题 | 不宜直接作出的判断 |
|---|---|---|
| 上游卸料端 | 实际带速、卸料方向、物料抛出位置 | 溜槽入口正对滚筒就一定接得住料 |
| 溜槽内部 | 冲击、急转弯、凸台、粘附及有效通道 | 入口大、总容积大就不会堵 |
| 下游受料区 | 落点、方向、支撑、密封与物料稳定情况 | 漏料就是密封条压得不够紧 |
| 空气与除尘接口 | 落料引起的空气扰动、漏风路径和抽风状态 | 有吸尘口就能控制全部粉尘 |
排查不应只看设备有没有损坏,还应对比故障发生前后的工况变化。原有设计能够处理的物料,不代表在细料、含水或来料强度变化后仍有相同表现。
例如,细料与水分增加后,原本能够滑过的表面可能更容易粘附;积料使流道变窄,又会改变后续料流。处理时应保留物料批次与积料位置记录,不将所有堵塞都归为“出口尺寸小”。
物料离开上游输送带后,并不总是沿滚筒正下方垂直下落。实际轨迹与带速、卸料端几何及物料状态有关。溜槽入口和内部导流结构需要承接实际料流,而不是只在静态图纸上与输送机中心线对齐。
可以从停机后的磨损分布和积料位置寻找线索:某处衬板集中磨穿、侧壁出现持续冲刷、入口上沿积料或料流长期撞击同一块构件,都值得进一步核对卸料轨迹。
导流结构若使料流突然撞击、减速或急转弯,可能把原来的撒料问题转化为磨损和积料问题。复杂或高负荷转运点,可由专业单位结合物料试验及适当的料流分析方法进行评估。
决定物料能否顺畅通过的,不只是外壳宽度,还包括最窄截面、转向过程、壁面状态及内部障碍。水平凸台、突出的紧固件、错台衬板和急剧收缩,都可能成为积料起点。
| 现象 | 优先核对 | 处理关注点 |
|---|---|---|
| 每次在同一转弯处开始积料 | 急转弯、局部减速、冲击与粘附 | 评估料流路径,不只扩大后段出口 |
| 衬板更换后堵料增多 | 厚度变化、接缝错台、安装方向及有效尺寸 | 核对安装后的实际流道 |
| 雨后或细料增多时堵塞 | 物料流动特性与粘壁情况 | 用代表性物料评估,不照搬干料经验 |
| 下游受料区先堆高,再向上堵塞 | 下游输送、受料状态与停机顺序 | 先处理下游限制,避免误判为溜槽本体堵塞 |
并非所有物料都适合相同的溜槽角度、衬板材料或缓冲积料结构。对粘性或变化明显的物料,选型应考虑流动特性与壁面摩擦等资料,不提供一个角度或一种材料作为通用答案。
物料进入下游输送带时,应尽量形成居中、方向合理且稳定的料流。横向冲击明显、落点偏向一侧,或料流沿带宽分布不均,都可能增加撒料与皮带运行异常的风险。
排查时需要区分两类情况:皮带先跑偏导致受料偏离,还是料流先偏向一侧、随后影响皮带。应结合空载与有载表现、落点和事件顺序分析,不能仅靠调整托辊来补偿持续偏载。
受料区的冲击保护应与物料、落差和结构空间共同确定。缓冲床或缓冲托辊可以承担相应的支撑与缓冲任务,但不能替代对错误落料轨迹的处理。
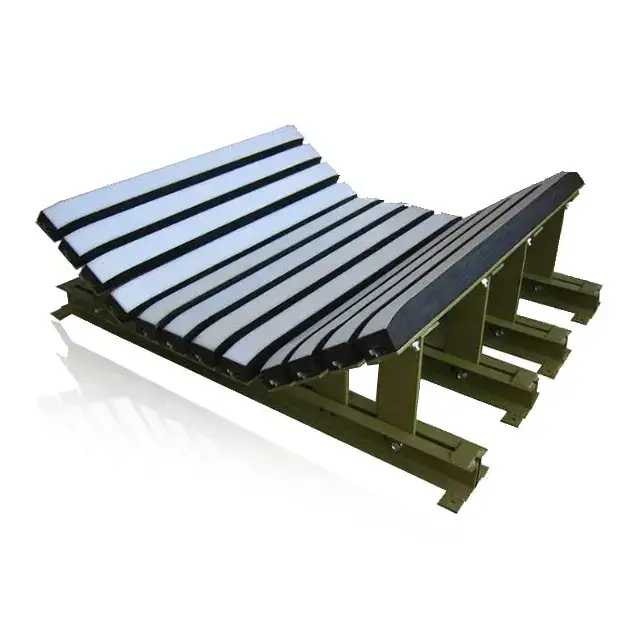
缓冲床产品示意,受料区支撑与落料轨迹应分别核对、协同设计
转运过程中,物料落下、分散、撞击和重新加速,都可能扰动空气并使细颗粒进入气流。若料流不断撞壁、反弹或从较高位置自由落下,仅封住外壳某个缝隙,未必能够解决整个受料区的粉尘外逸。
扬尘排查可以分为三个层次:
不能简单以“风机已启动”判断吸尘有效,也不能不经设计一味加大风量。抽风、物料夹带、气流补入与除尘器运行需要作为系统考虑。喷水或干雾是否适用,则取决于物料是否允许增湿及相应安全、工艺要求。
煤尘、粮食粉尘等作业还需要单独识别可燃粉尘风险。一般抑尘或密封措施不能替代适用的粉尘防爆、防火与职业健康要求。
局部高磨损既可能与物料磨蚀性有关,也可能反映料流长期集中撞击。更换耐磨材料之前,应记录磨损位置、范围、方向和对应运行时间,判断是整体磨耗还是局部冲击。
衬板选择还应考虑粘附、温度、腐蚀、固定方式与更换条件。耐磨并不自动等于低粘附,也不代表适合所有物料。结构或材料调整应由设计或制造单位确认。
| 资料类别 | 建议内容 | 主要用途 |
|---|---|---|
| 物料资料 | 粒度、堆积密度、含水状态、粘附与磨蚀特性及变化范围 | 识别不同物料工况 |
| 设备图纸 | 上下游中心线、标高、滚筒位置、带宽、带速和溜槽内部尺寸 | 核对轨迹与接口 |
| 运行记录 | 流量、启停、报警、堵料时点与上下游状态 | 判断事件先后与触发条件 |
| 现场证据 | 安全条件下取得的磨损、积料、漏料与粉尘位置照片 | 定位问题区域 |
| 维护记录 | 衬板更换、加装挡板、调速与既往改造 | 识别改动带来的影响 |
| 项目边界 | 空间、承载、检修、除尘及停机窗口要求 | 判断方案可实施性 |
改造验收不能只看短时间空载或少量干料通过。应事先约定具有代表性的物料与负荷条件,分别核对处理能力、堵料与撒料表现、粉尘控制、保护功能及检修条件。粉尘是否达标,应按适用要求采用相应检测方法,不能只凭肉眼观察作结论。
不一定。局部急转弯、粘附、内部障碍或下游积料仍可能造成堵塞。扩大外壳也不能自动修正错误的料流轨迹,应结合实际有效通道分析。
应先判断密封间隙来自磨损、支撑不足还是偏载。过度压紧可能增加带面摩擦和磨损,具体接触状态应按密封装置要求设置,不能用持续加压掩盖料流问题。
不必一概而论。是否采用此类分析,应结合复杂程度、改造风险和问题性质确定。采用时也需要合理的物料参数、边界条件和验证,不能仅凭动画判断方案可靠。
输送机转运点的排查,可以按照“工况变化—卸料轨迹—溜槽流动—下游受料—支撑密封—空气与除尘”的顺序组织。堵料、撒料、磨损和扬尘可能存在共同的料流原因,也可能分别来自不同部位,应通过证据区分,而不是统一归结为密封不严或材料不耐磨。
中瑞重工可结合带式输送机与相关部件配置开展工况沟通。提交物料资料、设备布置、内部尺寸和故障记录,有助于明确需要调整的是料流路径、受料支撑、衬板结构还是系统接口。具体改造与性能要求,以技术确认文件为准。
 当前位置: