

 更新时间:2026-09-14
 点击次数:
托辊间距是带式输送机设计中容易被忽略但影响很大的参数。间距过大,输送带在两托辊之间下垂量增加,运行阻力上升,物料容易撒落;间距过小,托辊数量增加,采购成本和维护工作量上升。承载段和回程段的间距要求不同,受料段和过渡段还有特殊规则。托辊间距怎么确定?物料密度对间距有什么影响?本文从计算逻辑、分段规则和常见误区三个维度进行解析。
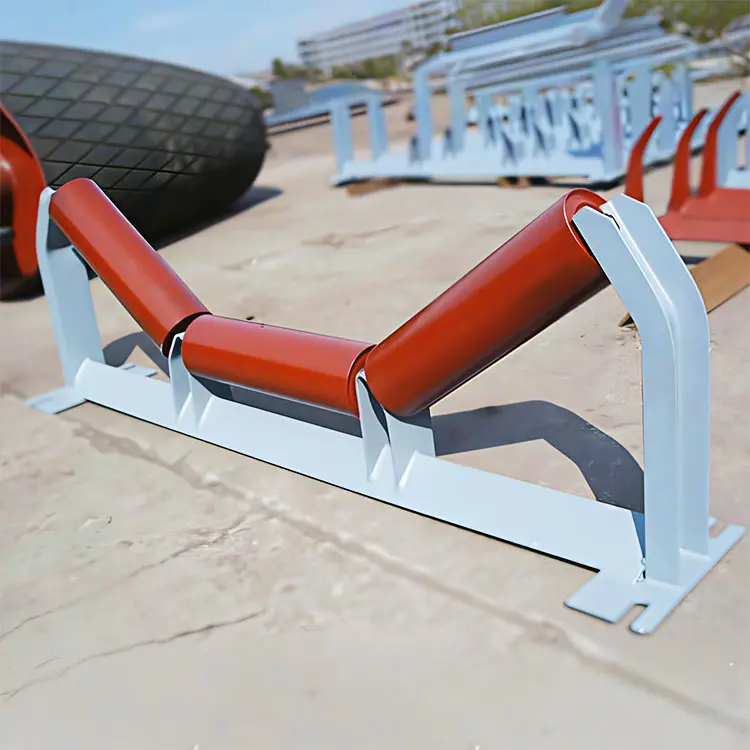
槽型托辊组承载段布置
托辊间距的核心约束是输送带在两托辊之间的下垂量。下垂量过大会导致:
工程上通常要求输送带下垂量不超过托辊间距的2%-3%。基于这个约束,托辊间距与输送带张力、物料重量和托辊承载能力相关。
承载段托辊间距主要看物料密度和输送带张力:
| 物料密度 | 典型物料 | 推荐间距 |
|---|---|---|
| 大(>1.6t/m³) | 铁矿石、铜矿石 | 0.8-1.0m |
| 中(1.0-1.6t/m³) | 煤炭、石灰石、砂石 | 1.0-1.2m |
| 小(<1.0t/m³) | 谷物、木屑、水泥 | 1.2-1.5m |
输送带张力越大,相同间距下的下垂量越小,可以适当放大间距。长距离输送机承载段间距通常比短距离输送机大10%-20%。
回程段托辊间距通常比承载段大50%-100%,因为回程段只有输送带自重,没有物料载荷。
回程段间距过大时,输送带在托辊间下垂可能导致与下方结构干涉,需要校核净空。
受料段:落料点正下方的缓冲托辊间距应为普通承载段间距的50%左右,即0.5-0.8m。加密托辊的目的是分散落料冲击力,保护输送带和托辊。
过渡段:从受料段到正常承载段之间需要设置2-3组过渡托辊,间距逐步过渡。过渡段长度通常为1-2个承载段间距。过渡不平滑会导致输送带应力集中。
尾部滚筒到第一组托辊:间距通常比正常承载段小,避免输送带在刚离开滚筒时下垂。
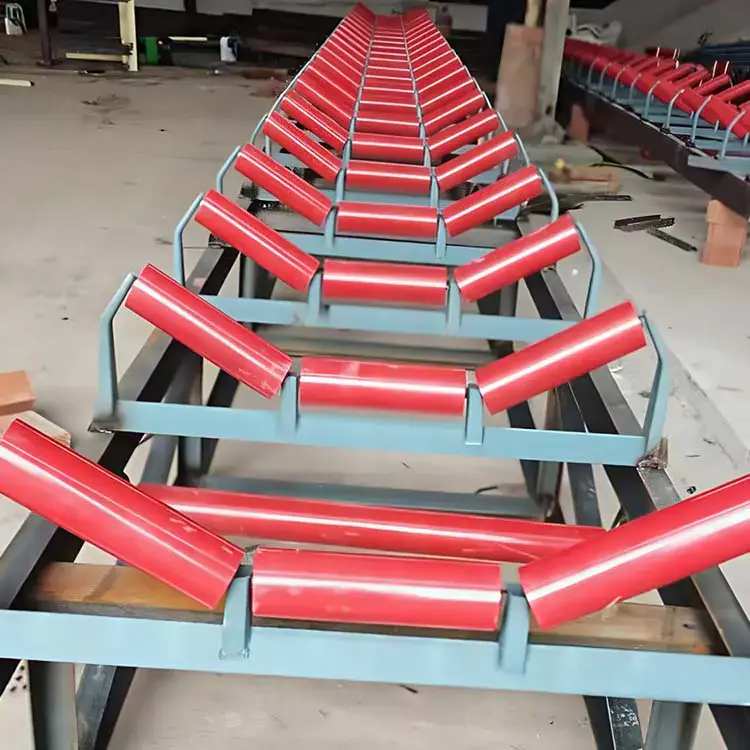
承载托辊组与回程托辊组布置
工程上常用简化算法确定托辊间距:
长距离输送机还需要做动态分析,验证启动和制动过程中输送带的下垂量和张力波动是否在允许范围内。
托辊间距的核心是控制输送带下垂量在2%-3%以内。承载段间距看物料密度(大密度0.8-1.0m,中密度1.0-1.2m,小密度1.2-1.5m),回程段间距可放大到2.0-3.0m,受料段缓冲托辊间距减半到0.5-0.8m。间距过大会导致物料撒落、输送带疲劳和托辊过载,间距过小则增加成本。了解托辊规格型号怎么选和槽型托辊组槽角怎么选,可进一步完善托辊系统设计。
 当前位置: