

 更新时间:2026-08-11
 点击次数:
在散料输送系统中,落料点的冲击是导致带式输送机输送带纵向撕裂和托辊损坏的主要原因。很多现场反馈缓冲床缓冲效果不佳,往往不是产品本身的质量问题,而是安装精度与选型匹配度出现了偏差。缓冲床安装高度差应控制在多少?中心线偏差标准是多少?缓冲条磨损到什么程度需要更换?中瑞重工整理了以下核心技术规范,供现场技术人员参考。
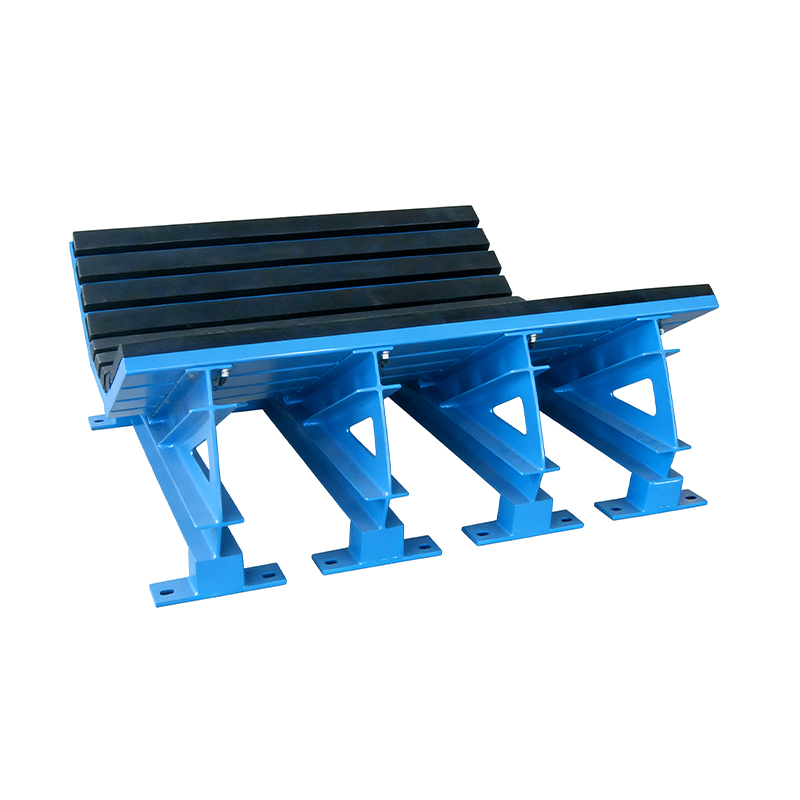
缓冲床安装现场
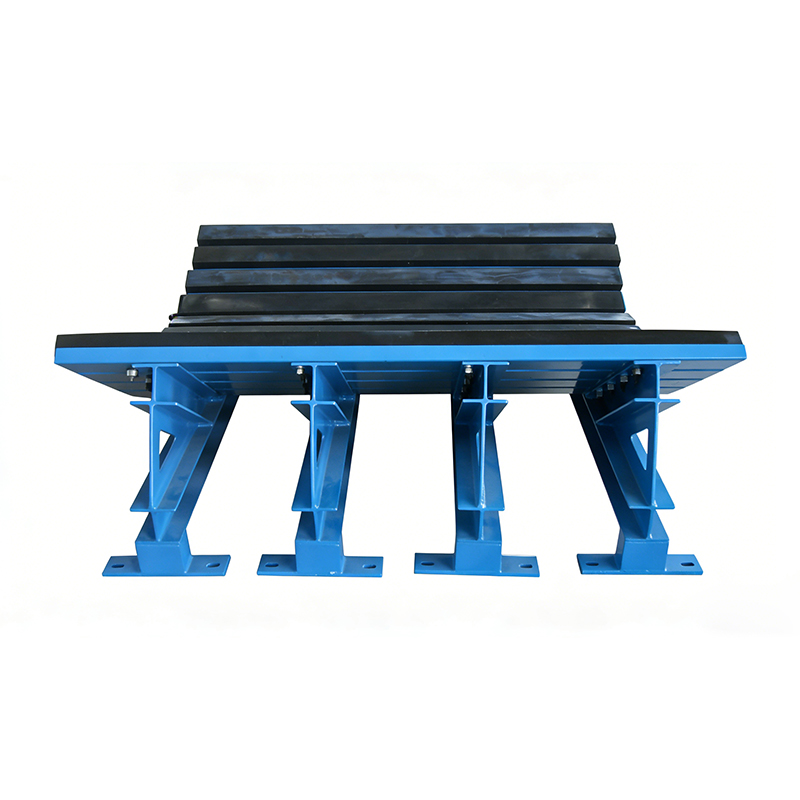
缓冲床结构细节
缓冲床并非简单的"放置"在输送机上,其安装位置必须满足以下公差要求:
缓冲床的上表面(耐磨层顶面)必须低于两侧过渡托辊组的最高点,建议落差控制在2mm-5mm之间。若缓冲床过高,会阻碍皮带运行、增加电机负荷;若过低,则无法承接物料,导致皮带直接撞击钢结构。安装后应使用钢板尺横跨两侧托辊,用塞尺测量缓冲床表面与钢板尺之间的间隙,确保在标准范围内。
缓冲床的中心线必须与输送机中心线严格对齐,偏差不应超过±3mm。任何角度的偏斜都会导致皮带在落料点发生跑偏,进而磨损缓冲条边缘。安装时建议使用激光标线仪或拉钢丝线的方法,从机头到机尾标定输送机中心线,以此为基准定位缓冲床的安装中心。
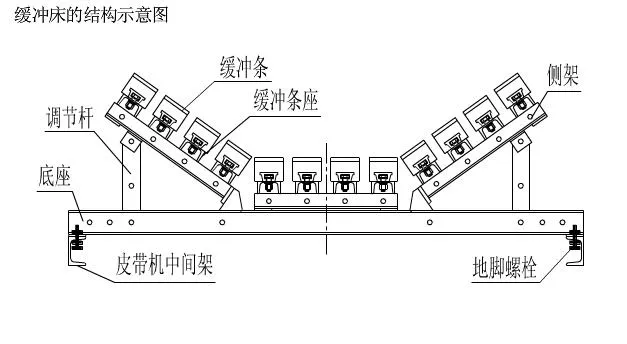
缓冲床安装高度差CAD剖面图
市面上的缓冲床结构各异,但在应对高冲击工况时,结构的合理性至关重要。选型时应重点关注以下两个技术要点:
传统缓冲床支撑梁间距较大,皮带在承受大块物料冲击时容易产生凹陷变形,导致缓冲条受力不均、局部加速磨损。中瑞重工在设计中根据落料高度和物料比重加密支撑梁分布,确保皮带在承受大块物料冲击时保持平整,减少应力集中。对于落料高度超过3米、物料粒度大于300mm的重载工况,建议支撑梁间距不超过400mm。
普通产品多采用机械卡扣或胶水粘贴固定耐磨层,在长期震动冲击下容易脱落。中瑞重工推荐采用硫化结合工艺,将超高分子量聚乙烯(UHMWPE)板与橡胶缓冲层融为一体。这种工艺不仅结合力强,还能有效防止物料嵌入缝隙划伤皮带。同时,铝合金T型槽快速安装设计可实现单根缓冲条15分钟内完成更换,大幅降低停机维护时间。
| 固定方式 | 结合强度 | 抗震动性 | 更换便捷性 |
|---|---|---|---|
| 机械卡扣 | 一般 | 易松动脱落 | 较慢 |
| 胶水粘贴 | 一般 | 长期老化脱落 | 困难 |
| 硫化结合(推荐) | 强,融为一体 | 优异,无脱落风险 | T型槽快装,15分钟/根 |
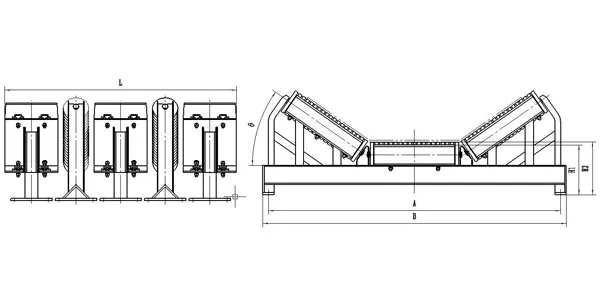
缓冲床安装高度差剖面示意图
不要等到皮带磨穿才更换缓冲条。建议建立以下常态化检查机制:
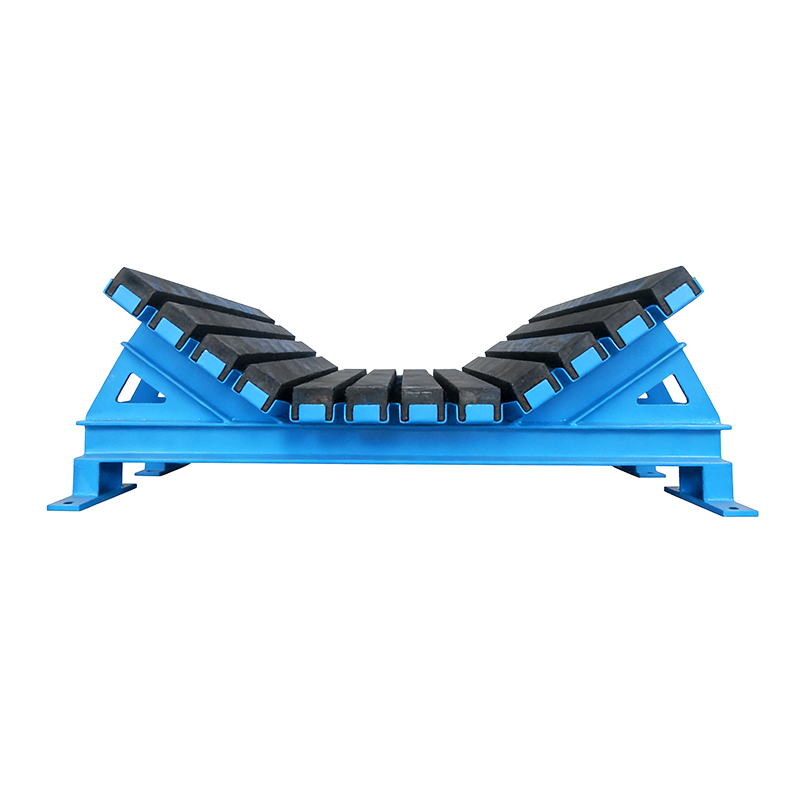
缓冲床安装示意图
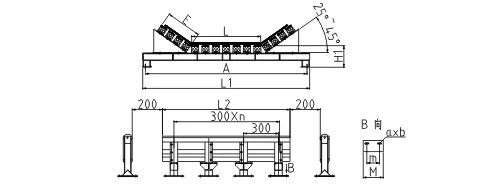
缓冲床安装高度差CAD剖面图
通过规范化的安装与维护,可以显著延长带式输送机输送带的使用寿命,降低综合运维成本。中瑞重工缓冲床采用UHMWPE超高分子量聚乙烯耐磨层+天然橡胶缓冲层+铝合金T型槽快速安装结构,冲击吸收效率达85%以上,适配带宽500-2000mm全系列输送机。了解更多缓冲床选型与安装指南和缓冲床 vs 缓冲托辊对比,查看蓝色输送机缓冲床产品详情。
 当前位置: