管状带式输送机(管带机)在运行过程中,常见问题集中在成管不圆、转弯段跑偏、尾部积料以及运行阻力异常等方面。它们往往会进一步引起漏料扬尘、输送带边缘磨损、托辊异常损坏或能耗上升。本文按"现场表现—常见原因—排查顺序—处理措施"的逻辑,说明管带机日常维护的重点;涉及输送带、托辊组、张紧装置或控制系统改造时,应结合项目设计参数和现场工况确认方案。 管状带式输送机成管不圆示意图常见问题速查常见问题典型表现优先检查项首选处理方向成管不圆管体扁平、搭接不稳、撒料过渡段、托辊组位置、输送带横向刚度校核托辊布置与带型,必要时调整过渡段转弯段跑偏向弯道外侧偏移、边缘磨损进料居中、托辊组...
管状带式输送机(管带机)在运行过程中,常见问题集中在成管不圆、转弯段跑偏、尾部积料以及运行阻力异常等方面。它们往往会进一步引起漏料扬尘、输送带边缘磨损、托辊异常损坏或能耗上升。本文按"现场表现—常见原因—排查顺序—处理措施"的逻辑,说明管带机日常维护的重点;涉及输送带、托辊组、张紧装置或控制系统改造时,应结合项目设计参数和现场工况确认方案。
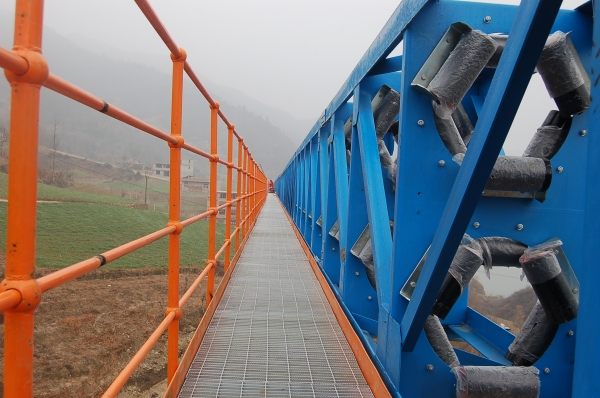
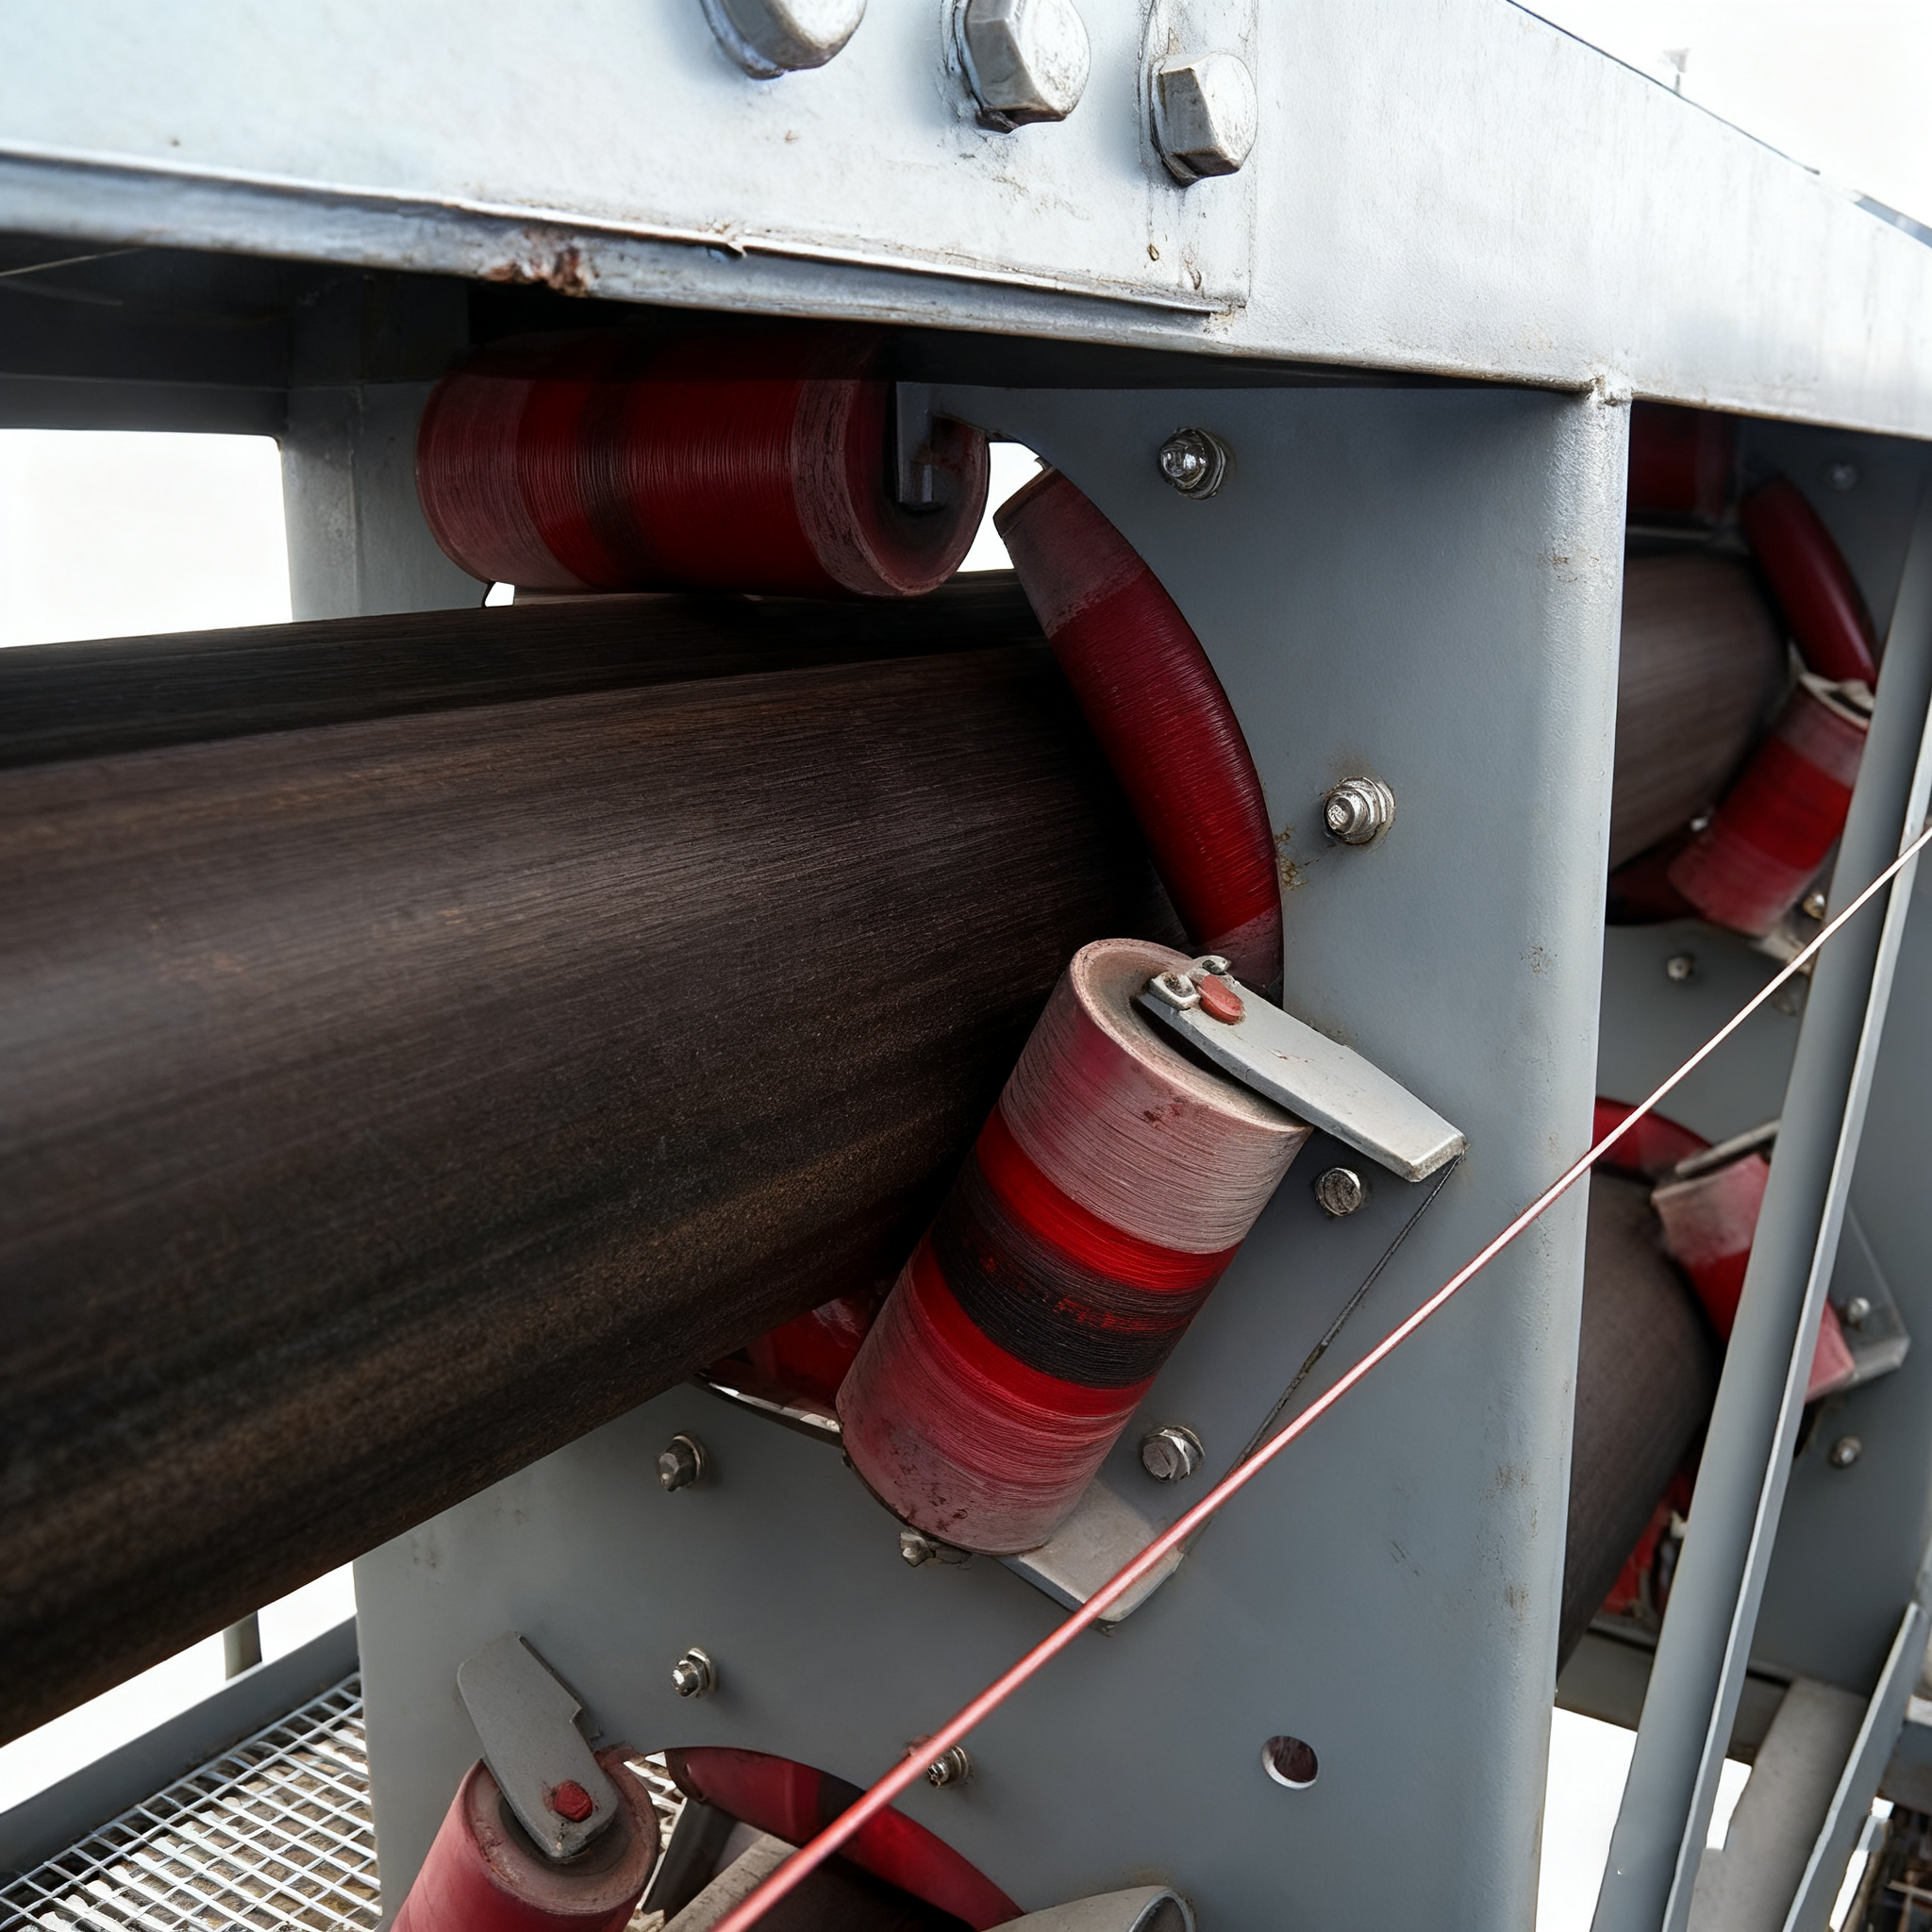
管状带式输送机成管不圆示意图
常见问题速查
| 常见问题 | 典型表现 | 优先检查项 | 首选处理方向 |
|---|
| 成管不圆 | 管体扁平、搭接不稳、撒料 | 过渡段、托辊组位置、输送带横向刚度 | 校核托辊布置与带型,必要时调整过渡段 |
| 转弯段跑偏 | 向弯道外侧偏移、边缘磨损 | 进料居中、托辊组角度、张紧状态 | 先消除偏载,再校正托辊组与纠偏系统 |
| 尾部积料 | 回程带料、尾部堆积、二次扬尘 | 清扫器、落料点、回程带状态 | 优化清扫与回收,减少带料源头 |
| 能耗偏高 | 电流升高、托辊发热、启动困难 | 托辊状态、张紧力、滚筒包胶、转弯段阻力 | 分段排查运行阻力并修复异常部位 |
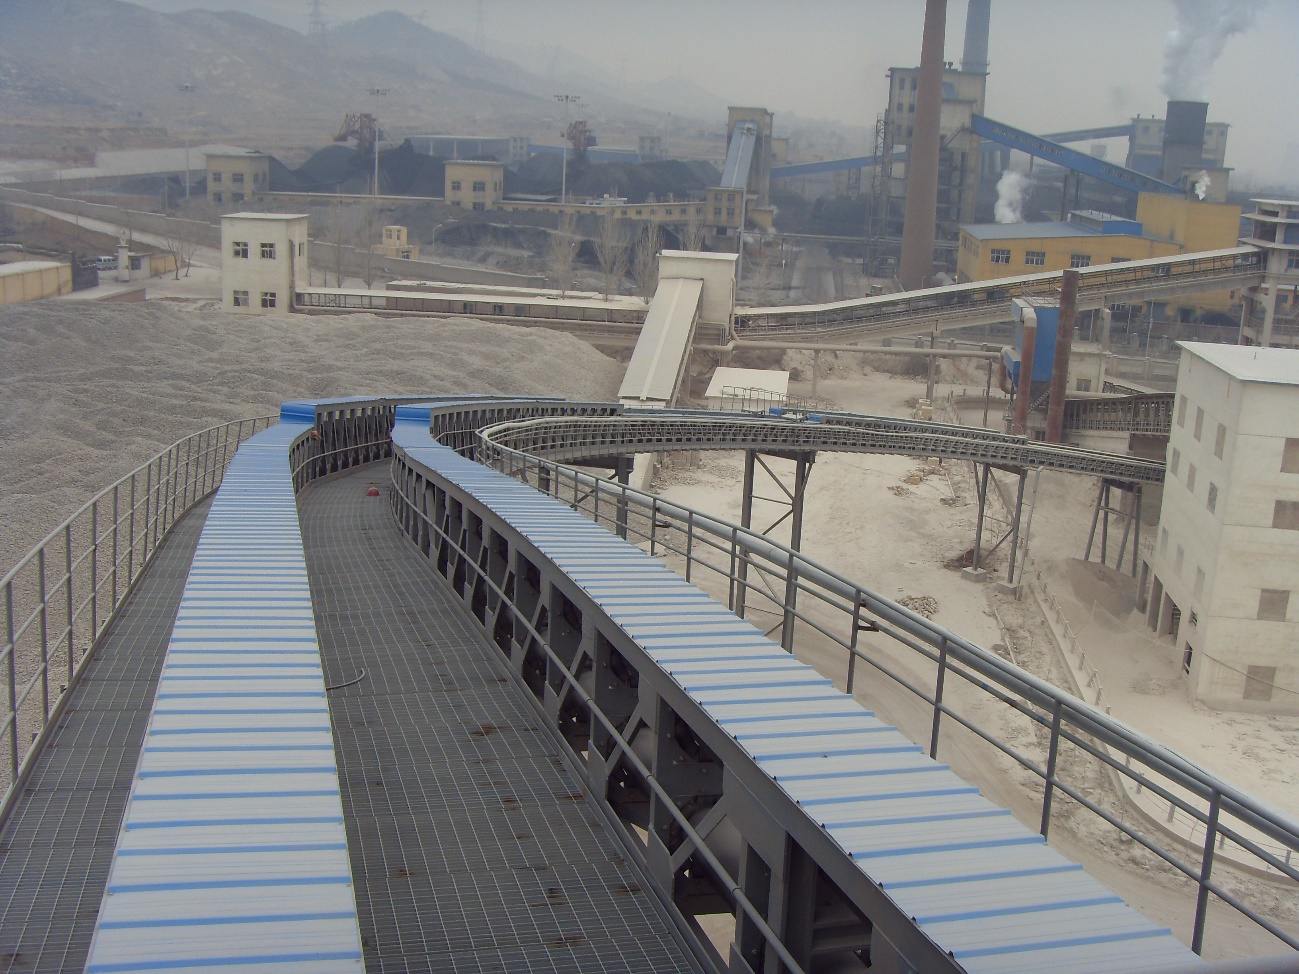
管状带式输送机现场应用
问题一:成管不圆,漏料扬尘
现场判断信号
- 观察窗或巡检点可见管体截面明显扁平、椭圆或搭接不稳定
- 搭接处持续撒料,且物料粒度越大、带速越高时越明显
- 局部托辊出现偏磨、输送带边缘磨损或异常摩擦声
常见原因
- 六边形托辊组安装角度偏差,各托辊与输送带的接触点不在设计位置
- 输送带横向刚性不足,成管后无法维持圆形截面
- 过渡段长度不足,输送带从平面带形态过渡到管状的过程过于急促
排查与处理
- 检查过渡段托辊组的安装位置与角度是否与设计图纸一致,各托辊是否转动灵活
- 检查输送带横向刚性是否满足设计要求,如刚性不足需更换为适配管带机的专用输送带
- 检查过渡段长度——过渡段长度应根据带宽、管径、带芯横向刚度、物料及线路条件由设计计算确定
- 对于已确认托辊布置不合理或过渡段设计存在优化空间的项目,可评估采用圆弧托辊组方案。中瑞重工圆弧托辊组(专利号ZL202322371736.7)通过将传统直线形托辊改为圆弧形轮廓,使输送带在成管过程中受力更均匀,有助于降低成管段局部应力、改善圆整度
- 巡检时使用专用检测工具测量管径,偏差判定按项目设计文件或设备验收标准执行
问题二:转弯段跑偏频繁
现场判断信号
- 转弯段输送带持续向弯道外侧偏移,边缘出现磨损痕迹
- 转弯段外侧托辊磨损明显快于内侧
- 巡检时能听到转弯段有异常摩擦声
常见原因
- 物料落料点不在输送带中心,单侧受力导致跑偏
- 转弯段托辊组安装角度偏移,或部分托辊卡滞不转
- 输送带张紧力不足或不均匀
- 线路实际曲线、托辊布置与设计条件不一致
排查与处理
- 检查进料是否居中、导料槽是否单侧压带。调整进料斗导料板,确保物料落在输送带中心位置
- 检查转弯段托辊架安装角度、托辊转动状态及磨损情况。发现卡滞或磨损异常的托辊及时更换
- 检查输送带张紧是否均匀,是否存在局部变形或边缘损伤
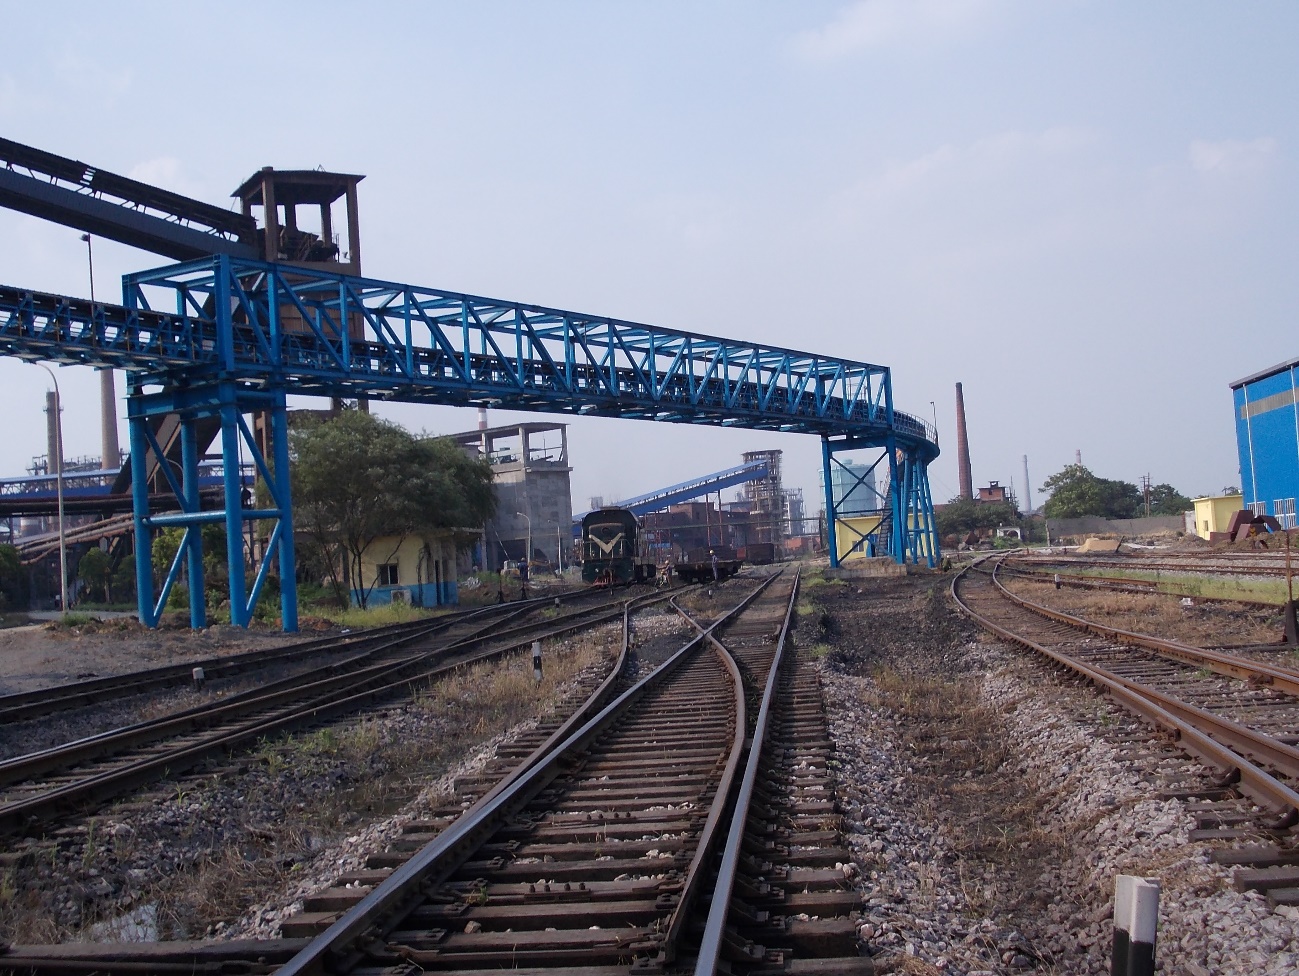
- 复核线路实际曲线、托辊布置是否与设计条件一致。对于同时存在长距离和多转弯工况的线路,转弯段设计与纠偏策略尤为关键,可参考长距离曲线带式输送机的工程实践
- 当跑偏趋势明显、出现异常摩擦声或托辊非正常磨损时,应重点复核转弯段托辊组角度和进料居中性。纳入班前巡检和定期专项检查计划
- 对于持续性跑偏或高风险转弯段,可评估加装主动纠偏装置。中瑞重工胶带转弯纠偏装置(发明专利ZL201611187798.0)通过传感器实时监测偏移量,主动调整托辊架角度进行校正,响应速度优于传统被动调心托辊
问题三:尾部积料清理困难
现场判断信号
- 回程段可见物料带出,尾部地面出现持续积料
- 尾部区域粉尘浓度明显高于其他区域
- 积料硬化后形成硬块,清理难度增大
常见原因
- 卸料端皮带清扫器效果不佳,输送带表面残留物料进入回程段
- 回程段尾部空间狭窄,人工清理不便
- 物料长时间堆积后受潮或受压硬化,清理难度进一步增加
排查与处理
- 首先检查卸料端清扫器的工作状态——清扫器与输送带的接触压力是否合适、刮板磨损是否需要更换。一级聚氨酯清扫器应确保与输送带表面保持适当接触,既能有效清除粘附物料又不损伤输送带
- 检查落料点导料槽密封状态,减少物料从侧边溢出进入回程段
- 人工清理前必须停机、切断动力并执行现场锁定/挂牌程序,严禁在设备运行或具备意外启动条件下清料。清理时使用铜铲或木质工具,避免损伤输送带表面
- 对于积料问题突出的管带机,可评估加装尾料提升装置。中瑞重工尾料提升装置(专利ZL202321544225.4)可自动收集尾部散落物料并送回主输送系统,减少人工清料频次
- 对于回程带面粘料造成的二次扬尘,可加装带下除尘喷雾装置(专利ZL202221313990.0),在回程段下方形成水雾幕以降低粉尘浓度
管带机尾料提升装置示意图
管带机现场清理优化
问题四:运行能耗偏高
现场判断信号
- 驱动电机运行电流持续高于设计值或历史同期水平
- 部分托辊外壳温度明显偏高(手触摸有烫感)
- 输送机启动时间延长,或启动阶段电流峰值异常
常见原因
- 多组托辊旋转阻力增大,累积效应导致整机运行阻力显著上升
- 转弯段摩擦损失占比较大,弯道越多能耗越高
- 输送带张紧力过大或不均匀,增加了驱动系统额外负载
- 驱动滚筒包胶磨损导致摩擦系数下降,传动效率降低
排查与处理
- 分段排查托辊运转状态:发现卡滞、异响、温升异常、密封失效或转动阻力明显异常的托辊,应记录位置并按维护规程更换
- 检查输送带张紧力是否在设计范围内,过大则通过张紧装置调整至合理值
- 检查转弯段托辊组角度是否偏移,确保所有托辊均匀承载
- 检查驱动滚筒包胶磨损情况,若菱形沟槽磨平或陶瓷包胶片出现大面积脱落,需重新包胶
- 对于成管段阻力偏大的管带机,可评估采用圆弧托辊组优化成管段受力分布。中瑞重工圆弧托辊组有助于降低成管段局部应力,配合低阻力托辊可改善整机能耗表现
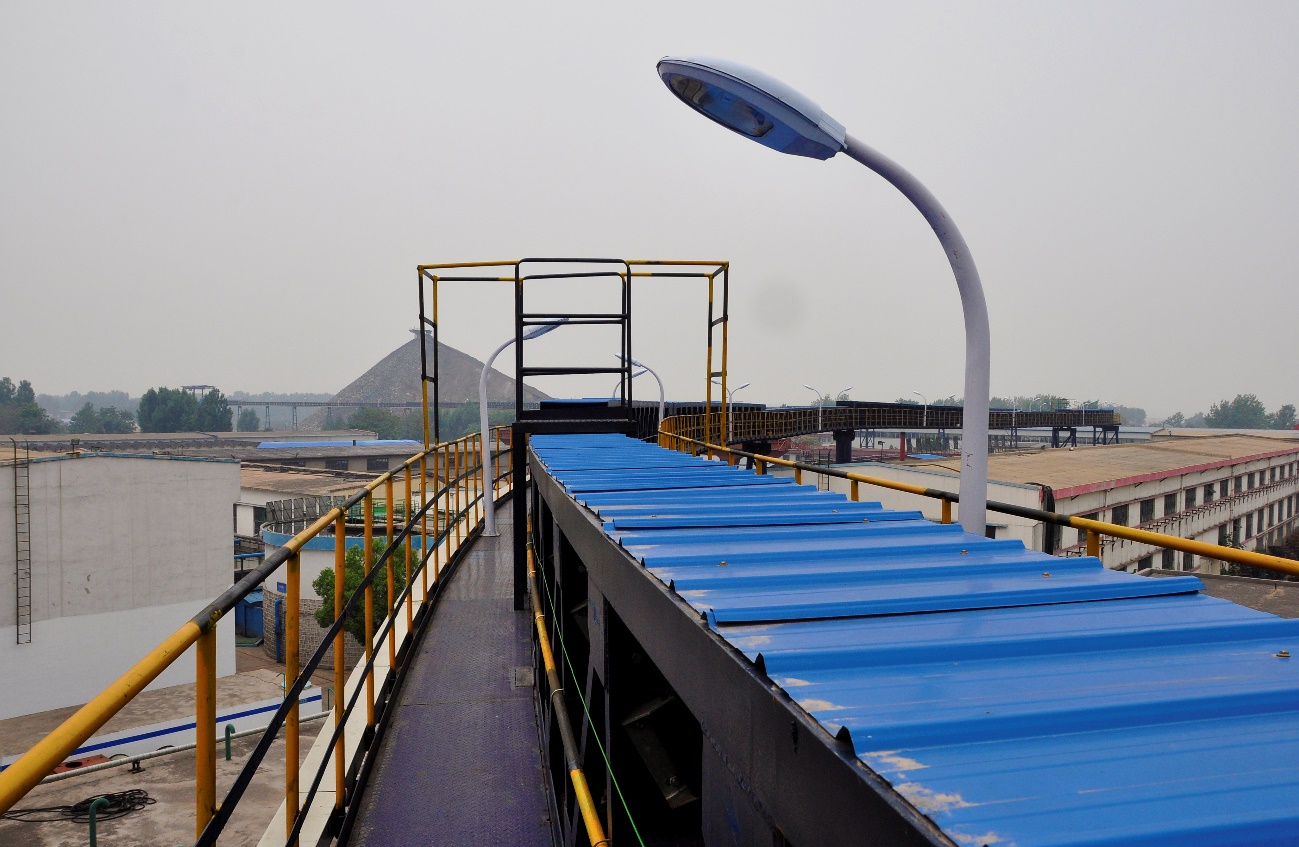
中瑞重工管状带式输送机工程案例
管带机的成管稳定性、跑偏控制、清扫回收与运行阻力彼此关联。出现异常时,建议优先确认进料是否居中、托辊组和输送带状态是否正常、张紧系统是否稳定,再判断是否需要进行结构或控制系统升级。需要结合输送物料、管径、带速、线路转弯及环保要求制定方案时,可查看管状带式输送机产品详情、管带机零泄漏技术解析和工程案例。
相关阅读


 更新时间:2026-08-12
 点击次数:
 当前位置: