

 更新时间:2026-11-16
 点击次数:
在矿山、港口和骨料堆场,伸缩堆料机是决定堆存效率的核心装备。但很多现场管理者会遇到同一个尴尬局面:设备铭牌上写着 1500t/h,实际运行到 1000t/h 皮带就开始打滑、物料倒流,堆料能力长期卡在额定值的六七成,直接拖累了上游翻车机或破碎系统的产能发挥。伸缩堆料机堆料能力上不去、皮带打滑怎么排查?问题往往不在“堆料机选小了”,而在驱动能力、包角张力、悬臂跑偏和配重系统的匹配上。本文从选型参数出发,逐层拆解产能受限的根因与改造路径。
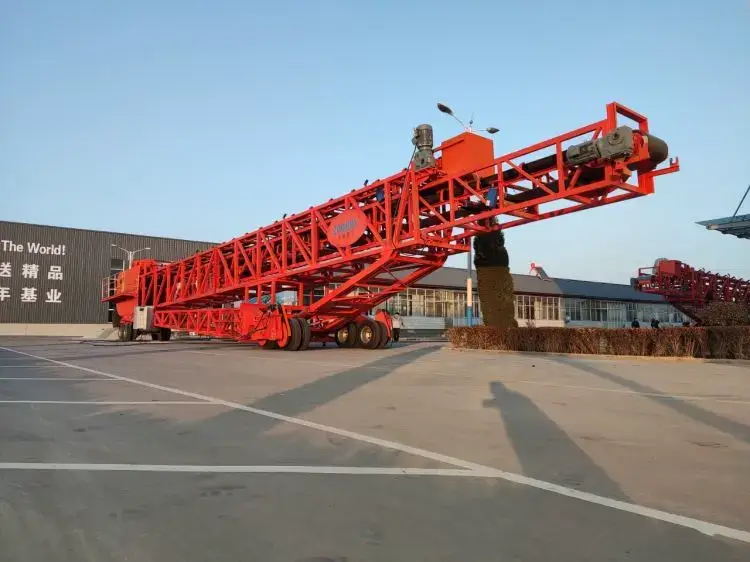
伸缩堆料机堆场作业
在排查故障之前,先确认设备的设计能力是否与实际工况匹配。伸缩堆料机的核心选型参数有五个[reference:1]:
| 参数 | 典型范围 | 与产能的关系 |
|---|---|---|
| 处理能力 | 100-3500 m³/h | 需匹配上游来料峰值,而不是平均值 |
| 堆料高度 | 5-20 m | 影响堆场容积利用率,不直接决定产能 |
| 卸料臂长度/伸缩行程 | 10-22 m | 决定单次定位覆盖范围,减少移机频率 |
| 回转角度 | ±90°(部分机型360°) | 决定扇形布料面积 |
| 行走方式 | 履带 / 轮式 / 轨道 | 影响转场效率和场地适应性 |
如果上游来料峰值长期超过堆料机设计处理能力,任何“调参数”都解决不了根本问题,需要考虑增容或工艺分流。但如果设计能力足够、实际却跑不到额定值,问题就出在下面的四个环节。
这是最典型的产能“天花板”现象。某原料场堆料机设计能力 1500t/h,但实际堆料能力一旦超过 1000t/h,皮带就出现打滑或倒转,物料沿皮带倒流、堵塞落料口[reference:2]。
根因通常不是电机功率不够,而是以下三者的匹配问题:
改造思路:在不更换电机的前提下,可以通过“增面包角 + 增加配重张力 + 适当提高带速”的组合来恢复产能。典型做法包括:在机头传动端下层皮带增加增面滚筒,将驱动滚筒包角增大;适量增加悬臂皮带坠砣处配重,提高张紧力;通过更换减速机速比提升带速(如从 1.97m/s 提高到 2.8m/s),在相同带宽下直接提升输送能力[reference:3]。
伸缩堆料机的悬臂皮带工作条件比地面固定输送机恶劣得多——臂架要伸缩、俯仰、回转,皮带始终处于动态对中状态。一旦跑偏,皮带边缘会磨到臂架筋板或支座,割坏皮带。某改造案例中,悬臂皮带平均 3 个月就要更换一条,远低于正常寿命[reference:4]。
常见根因:
排查与处理:全面校正悬臂皮带的驱动滚筒、改向滚筒和上下托辊的对称中心线,使各滚筒的长中心线与前臂架中心线垂直,短中心线的连线与前臂架中心线重合[reference:5]。同时检查伸缩臂架的导轨和滑块磨损情况,间隙超标的及时更换。皮带跑偏问题不解决,单纯换更厚的皮带只是延缓失效,不能根治。
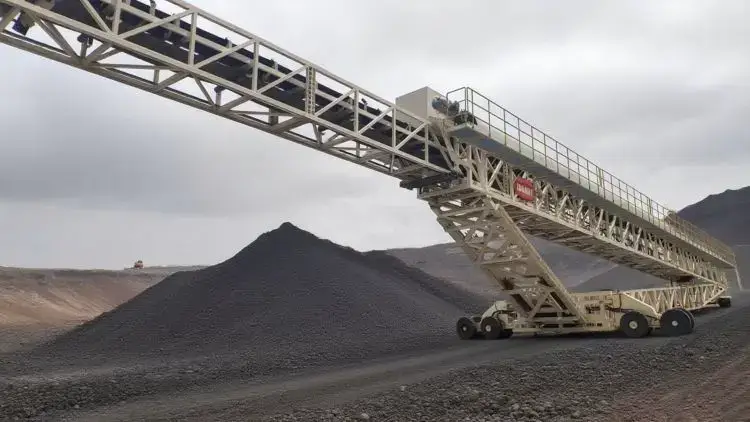
伸缩堆料机悬臂皮带与臂架结构
悬臂皮带的张紧配重如果设计或维护不当,会出现摆动幅度大、导杆弯曲卡死的情况,导致张紧力无法稳定维持,间接引发皮带打滑和跑偏[reference:6]。
处理:校直或更换刚性不足的导杆;在配重两侧增加导向约束,限制侧摆;加装配重处检修平台,将配重系统纳入日常巡检路线[reference:7]。
伸缩堆料机堆料能力上不去,核心排查顺序是:先确认选型是否匹配峰值来料 → 再查皮带打滑是否由包角/张力不足引起 → 最后校正悬臂皮带跑偏和配重系统。很多时候“产能不够”的根源不是设备买小了,而是驱动包角、张紧力和跑偏对中这三个环节在长期运行中逐渐失配。通过增面包角、调整配重和校正对中,可以在不更换主电机的情况下恢复相当一部分产能。了解移动堆料机选型指南和伸缩堆料机产品参数,可进一步匹配设备配置与工况需求。
 当前位置: