

 更新时间:2026-09-29
 点击次数:
输送带接头是带式输送机最薄弱的环节之一。接头质量直接影响输送带的使用寿命和运行安全——接头强度不足会导致接头拉断,引发停产事故;接头不平整会导致跑偏和清扫器磨损。机械接头、冷硫化接头和热硫化接头是三种主流方式,它们在接头强度、停机时间和适用工况上差异明显。输送带接头怎么选?接头强度能达到输送带的多少?本文从接头强度、适用工况和操作流程三个维度进行解析。
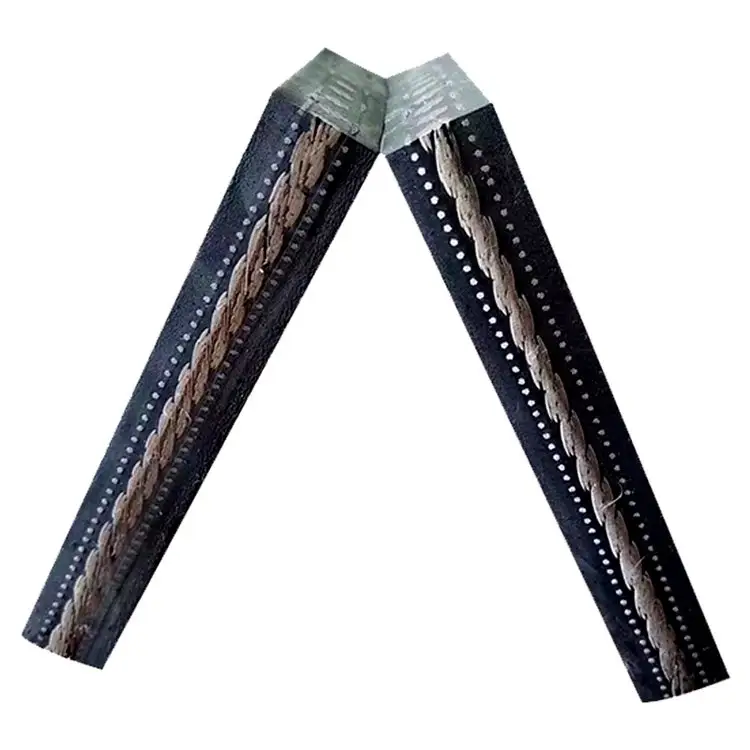
钢丝绳芯输送带
机械接头:使用金属卡扣(皮带扣)将输送带两端连接,通过机械咬合传递张力。安装快速,不需要硫化设备。
冷硫化接头:将输送带两端剥层,涂刷冷硫化胶浆,贴合后加压固化。常温固化,不需要加热设备。
热硫化接头:将输送带两端剥层,涂刷热硫化胶浆,贴合后用硫化机加热加压,使胶料硫化交联。接头强度最高。
| 对比维度 | 机械接头 | 冷硫化接头 | 热硫化接头 |
|---|---|---|---|
| 接头强度 | 输送带强度的50%-75% | 输送带强度的70%-85% | 输送带强度的85%-100% |
| 停机时间 | 1-4小时 | 4-8小时 | 8-24小时 |
| 需要设备 | 简单工具 | 冷硫化胶浆+加压工具 | 硫化机+加热加压 |
| 接头平整度 | 一般 | 较好 | 最好 |
| 使用寿命 | 3-12个月 | 1-3年 | 2-5年 |
| 适用带强 | 低带强 | 中低带强 | 所有带强 |
| 适用输送带类型 | 织物芯 | 织物芯 | 织物芯+钢丝绳芯 |
选机械接头的工况:
机械接头的优势是安装快、成本低,适合临时或低要求的场合。但机械接头的金属卡扣会磨损清扫器和滚筒,且接头强度较低,不适合长距离大运量输送机。
选冷硫化接头的工况:
选热硫化接头的工况:
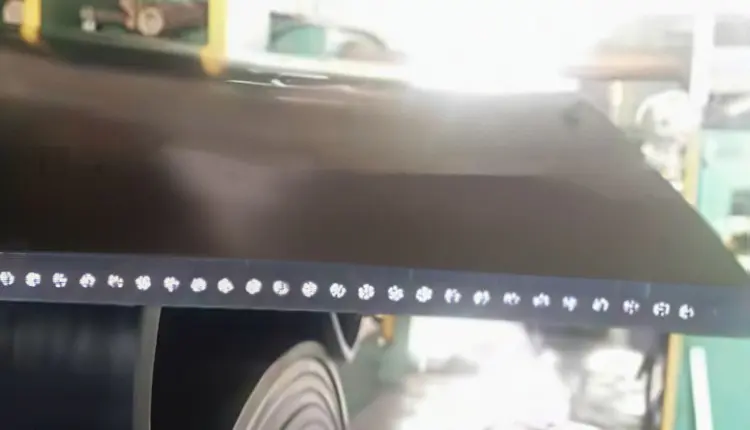
钢丝绳芯输送带结构
这是选型时最核心的问题。不同接头方式的强度保持率:
| 接头方式 | 强度保持率 | 说明 |
|---|---|---|
| 机械接头 | 50%-75% | 金属卡扣咬合,强度损失较大 |
| 冷硫化接头 | 70%-85% | 胶浆固化,强度中等 |
| 热硫化接头 | 85%-100% | 硫化交联,强度最高 |
接头是输送带最薄弱的环节,设计时安全系数应比输送带本体更高。对于钢丝绳芯输送带,热硫化接头是唯一可靠的选择。
输送带接头选型的核心是匹配输送带类型和带强要求。短距离低带强选机械接头,中等长度选冷硫化接头,长距离钢丝绳芯和大运量必须选热硫化接头。接头强度保持率:机械接头50%-75%,冷硫化70%-85%,热硫化85%-100%。接头是输送带最薄弱的环节,设计时应留足安全系数。了解煤矿带式输送机安装作业标准和带式输送机产品详情,可进一步完善输送带维护方案。
 当前位置: