

 更新时间:2026-08-06
 点击次数:
作为煤矿运输体系的核心装备,带式输送机的工程品质直接关乎矿井生产效能与安全等级。一套规范的输送系统,从混凝土基础的毫米级精度控制,到机身组件的标准化装配;从智能防护系统的实时响应,到备件仓储的数字化管理——每个环节的规范实施都直接影响着井下作业的安全性和持续性。尤其面对复杂地质条件时,设备安装的垂直度偏差、防护装置的响应速度、运维管理的时效性等细节,往往成为保障矿井连续生产的关键控制点。煤矿带式输送机安装有哪些规范要求?如何确保井下皮带机安装质量达标?本文结合实际工况给出全流程技术标准。
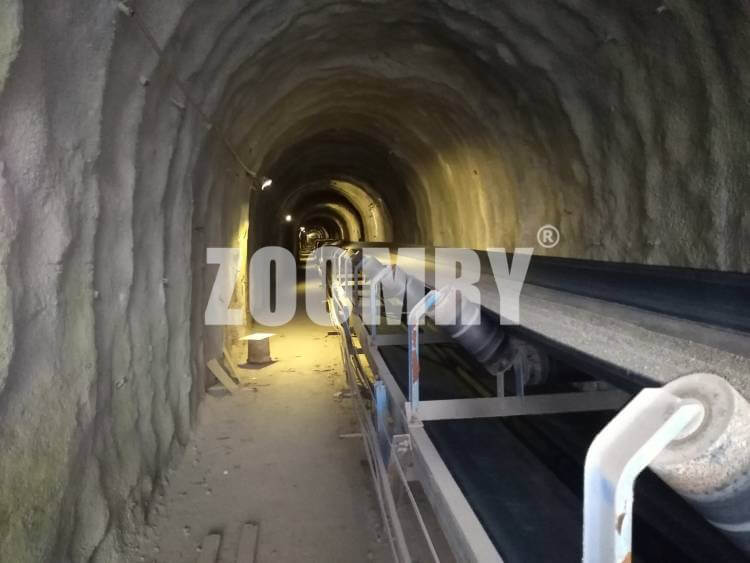
煤矿井下带式输送机安装现场
带式输送机安装必须按照本标准规定,结合现场实际,编制安全技术措施。在编制过程中,要充分考虑巷道的地质条件、空间尺寸以及周边设备等实际情况,明确各安装步骤的安全注意事项以及应对潜在风险的方法,确保安装工作安全有序开展。煤矿带式输送机安装规范要求措施中应包含:作业环境风险评估、设备吊装方案、临时支护措施、电气安全防护及应急预案等内容。
带式输送机驱动部必须按照使用说明书和基础图的要求,打设混凝土地基,要以巷道中心线为基准,根据巷道实际适度偏移后水平直线安装。施工时,先精确测量确定合适的安装位置,再严格按照混凝土浇筑工艺进行地基施工,保证地基的强度和水平度符合要求,为驱动部的稳定运行奠定基础。驱动装置中的滚筒与减速机之间的同轴度应控制在0.05mm以内,联轴器端面跳动不超过0.08mm,这是保证驱动系统长期可靠运行的关键指标。

带式输送机驱动部件安装
机身H架必须用边长200mm×200mm,且高度不低于100mm的混凝土固定,用红外线以机头架中心线为基准直线安装。在固定H架过程中,要确保混凝土的浇筑质量,使H架稳固扎根于巷道底板,同时利用红外线精准校准,保证机身整体呈直线排列,避免出现跑偏等问题影响皮带运行。托辊作为输送带的主要承载部件,其安装间距应严格按设计值控制,槽型托辊组与平型托辊组的过渡段要平滑衔接,防止皮带在过渡区域产生应力集中。
带式输送机保护装置必须齐全可靠,涵盖跑偏、打滑、撕裂、堆煤等各类保护功能,且每种保护及传感器都要正确悬挂安设,确保能实时监测皮带运行状态,在出现异常情况时及时动作,保障设备和人员安全。煤矿皮带机保护装置安装要求中特别强调:
机头、机尾运转部位必须安装可靠的防护网,防止人员误触运转部件发生危险。防护网与运转部位的安全距离应不小于300mm,网片之间的搭接宽度不低于50mm,固定螺栓需采取防松措施。安装完成后要进行稳固性检查,确保能长期可靠发挥防护作用。
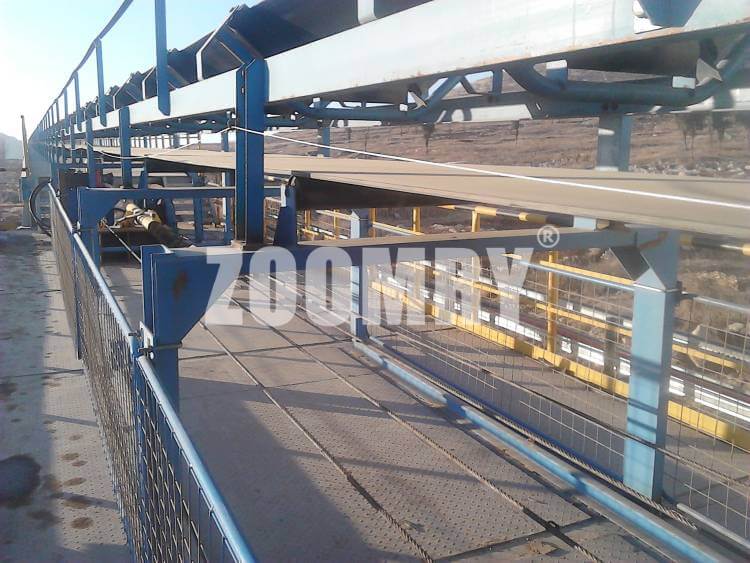
带式输送机防护网安装
机身H架、急停控制箱实行编号管理,通过编号便于对设备部件进行精准定位和管理。在日常巡检、维护以及出现故障时能快速准确地找到对应的部件,提高管理效率和维修响应速度。建议采用激光打码或高强度反光标签,编号规则统一为"巷道代码-位置序号-部件类型",并录入设备管理数据库。
必须严格落实日常运行管理,定期倒计时注油,按照图表检查检修,落实责任。要制定详细的注油计划和检修图表,明确注油周期、检修项目以及责任人,工作人员严格按照计划执行,认真做好记录,及时发现并处理设备运行中出现的问题,确保带式输送机的稳定运行。
清洁刮刀的调整也是日常维护的重要环节,应每周检查清扫器的接触压力,确保其与输送带表面保持适当接触,既能有效清除粘附物料,又不损伤皮带。同时,缓冲床耐磨层的磨损情况也应定期检查,当磨损达到原厚度1/3时应及时更换。

带式输送机日常运行维护
皮带过桥按标准加工,依据实际需要规范设置。对于施工图中未显示的人行过桥,要根据人员通行需求合理安设。过桥梯台应具备防滑功能,两侧设置不低于1.2米的防护栏杆,并悬挂醒目的安全标识,保证其加工质量良好,与皮带架的连接牢固可靠,方便人员安全通过皮带上方区域。
备品备件必须分类合理码放,挂牌管理。对于施工图中未显示的皮带备用件储存点,要依据实际需要设置,确保备用件存放有序,标识清晰。建议建立备件安全库存预警机制,当库存低于安全值时自动提醒补货,减少设备停机时间,保障生产连续性。核心备件如托辊、滚筒等应按规格分类存放,并标注更换周期和库存数量。
机头驱动部及H架底座必须使用混凝土基础,H架混凝土基础必须与巷道底板融为一体,不得预先将H架与混凝土凝固后直接放置于巷道中,严格遵循这一要求能增强基础的整体性和稳固性,防止因基础不实导致设备松动、移位等问题。带式输送机基础施工技术要求如下:
| 技术指标 | 标准要求 |
|---|---|
| 混凝土标号 | 不低于C20 |
| 养护时间 | 不少于7天 |
| 表面平整度偏差 | 不超过±5mm |
安装皮带前必须确定整条皮带的中心线,保证皮带安装的直线度,同时必须确定好皮带的腰线或者水平线以保证皮带的H架水平或者依据巷道平缓升降,精准的定位能确保皮带在运行过程中平稳、顺畅,减少跑偏、撒煤等故障发生的概率。中心线偏差应控制在每百米不超过5mm,全长累计偏差不超过30mm。
机头必须悬挂皮带机包机责任牌板及关键部位油脂加注倒计时牌板,且牌板须干净整洁,字迹清晰,通过牌板明确责任人和注油时间等关键信息,便于监督管理以及提醒工作人员按时完成相应工作。牌板建议采用磁性或卡槽式设计,油脂加注倒计时牌板应显示:油脂型号、上次加注日期、下次加注日期及操作责任人。
带式输送机的标准涵盖了从安装到运行的方方面面,每一位参与相关工作的人员都要牢记并严格执行这些标准,注重细节,认真落实每一项要求,确保带式输送机能够安全、稳定、高效地运行,为煤矿井下的煤炭运输工作提供有力保障,助力煤矿安全生产与高效运营。
中瑞重工为煤矿行业提供从设备选型、安装指导到运维支持的全流程服务,了解更多矿山输送机解决方案和煤炭输送解决方案,查看中瑞重工煤矿输送项目案例。
 当前位置: