

 更新时间:2026-10-22
 点击次数:
在带式输送机的日常维护中,输送带轻微跑偏是最常见的故障。很多机修工遇到跑偏,第一反应是“把托辊砸一下”或者“把托辊架踹一踹”。其实,托辊组调偏是有严谨物理法则的,也就是行业里常说的“前移/后移法则”。托辊组偏斜到底怎么调?往哪边移?一次调多少度?本文手把手教你托辊组偏斜调整的正确实操方法,以及调偏时必须避开的3个禁忌。
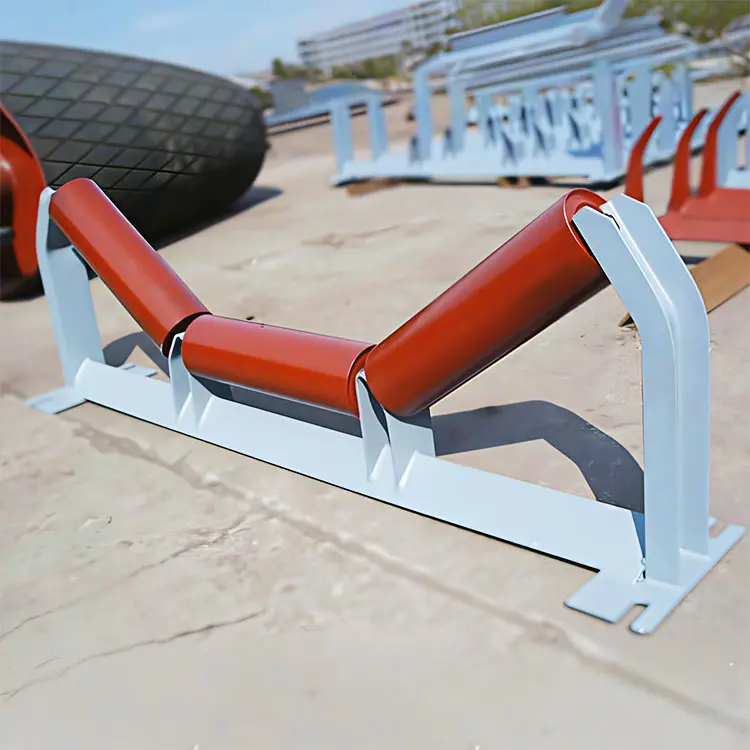
槽型托辊组布置
托辊组调偏的核心原理是:通过改变托辊组轴线与输送带中心线的夹角,利用输送带运行时的摩擦力,产生一个指向中心线的侧向推力。
记住一句调偏口诀:“输送带偏向哪一侧,该侧托辊组就向运行方向前移。”
假设输送带的运行方向是“从左向右”。此时发现输送带偏向左侧(边缘已经磨到机架了)。
反向推导:如果带子偏向右侧,那就把托辊组的右侧顺着运行方向前移。
原理很简单,但为什么很多现场人员越调越偏?因为踩了以下雷区:
细节1:微调为主,切忌大动
托辊组的偏斜角度一般控制在 1° 到 3° 之间(肉眼几乎看不出倾斜,只能用尺子量)。前移的距离通常只有几毫米到两三厘米。千万别把托辊架的一头直接踹出去十几厘米,那会把带子瞬间逼到另一侧,造成撕裂。
细节2:调多组,不要只调一组
如果只调一组托辊,这一组受力极大,带子容易在这一段产生“蛇形扭动”。正确的做法是:沿着跑偏区段,连续调整3-5组托辊,每组前移一点点。让整个区段形成平缓的过渡。
禁忌1:不要用砸的
很多老维修工习惯拿大锤砸托辊架。这种做法极不科学,容易导致托辊架变形、轴承损坏、甚至把托辊轴砸弯,让跑偏更严重。一定要松开固定螺栓,用垫片或长孔进行微调。
禁忌2:忽略带头(接头)的影响
如果跑偏是周期性的(带子跑一圈偏一次),那是输送带接头不正导致的,你就算把全线的托辊都调歪,也解决不了根本问题,必须重新做接头。
禁忌3:只调承载段,不调回程段
很多时候承载段跑偏,是因为回程段先跑偏了,导致经过尾部滚筒后带子本身就是斜的。调偏时一定要先确认回程段是否对中。
人工调整托辊组,属于“静态被动纠偏”。如果在直管段,你按照“前移/后移法则”调完,能管很长一段时间。
但在以下工况,人工调偏往往无效,建议直接更换为自动调心托辊组:
托辊组偏斜调整的核心是“偏向哪侧,哪侧前移”。调偏时牢记“角度微调(1-3度)、多组协同、严禁砸砸敲敲”的原则。先排查落料偏载、托辊卡死和输送带接头不正等根本原因,再通过“前移/后移”法则对症下药。对于转弯段和双向带,建议直接使用自动调心托辊组。了解输送带跑偏的6个常见原因,可帮你从根源解决跑偏。
 当前位置: